مراقبة الصناعة: العيوب الأربعة التي يشتكي منها العملاء غالبًا - ولماذا يستمرون في العودة إليها
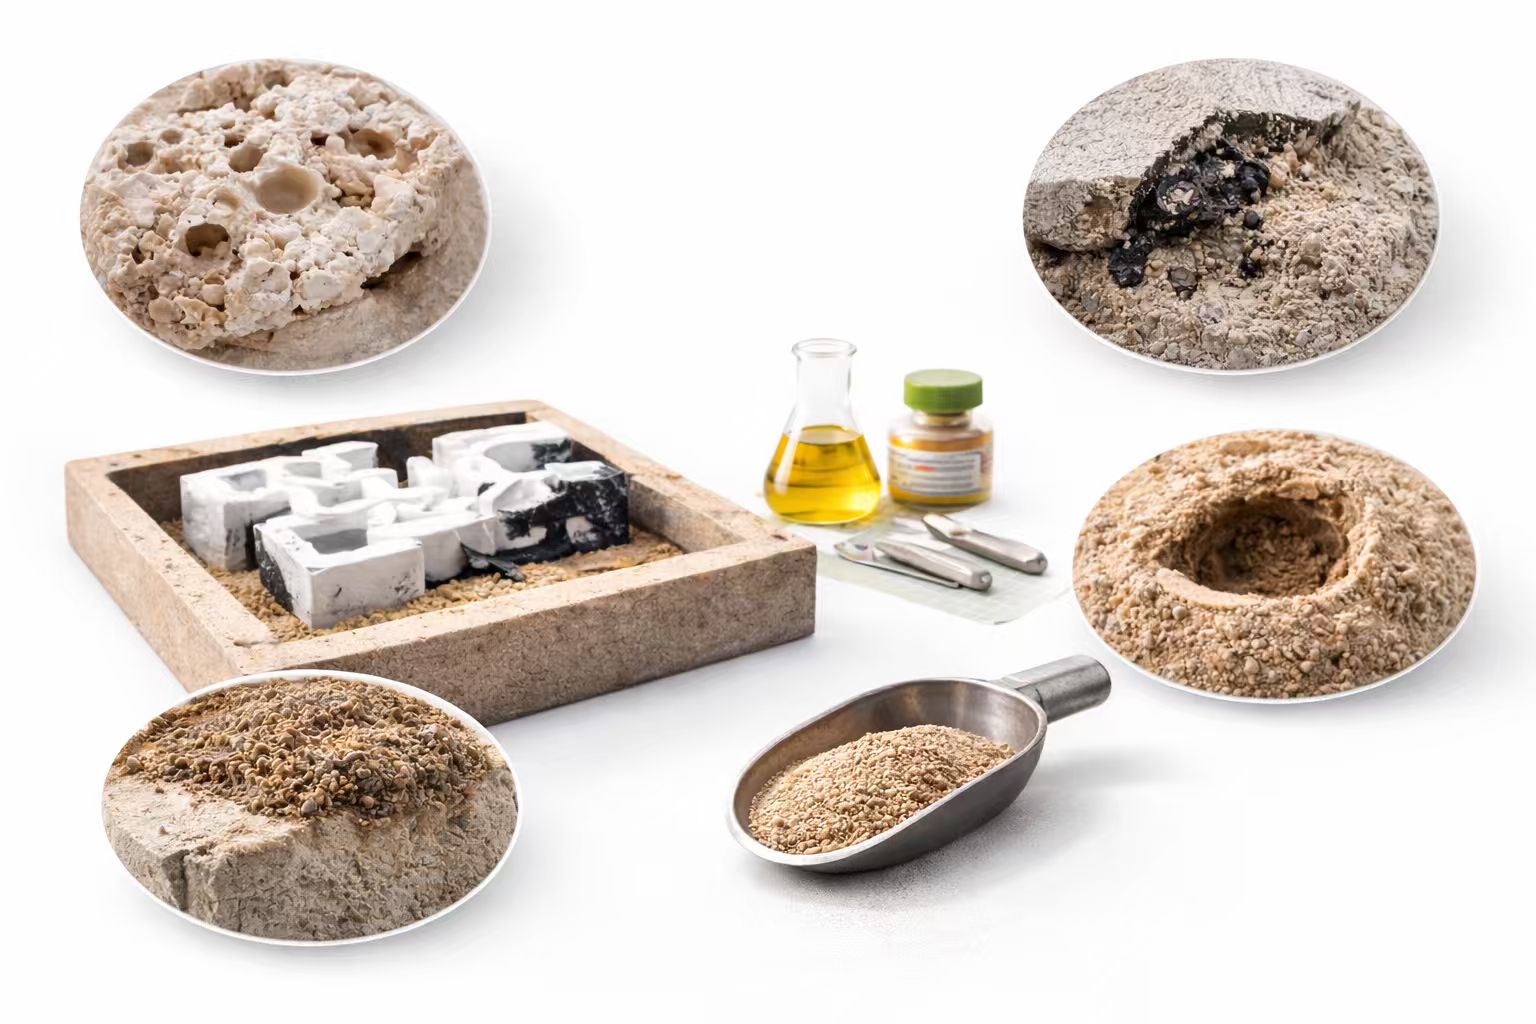
1) مسامية الغاز: "يبدو الجزء جيدًا... حتى التصنيع"
كيف يظهر
-
ثقوب ومسام متفرقة تحت السطح
-
تسرب في اختبار الضغط
-
تكشف الآلات عن فتحات النفخ التي كانت غير مرئية في أخذ عينات الأشعة السينية
-
في الألومنيوم بشكل خاص: "مجموعات" مسامية بالقرب من المقاطع أو الوصلات الأكثر سمكًا
ما يدفعه عادة
-
التقاط الهيدروجين(شائع في سبائك الألومنيوم) من الشحنة الرطبة، وقضايا التدفق، وسوء الانضباط في عملية التفريغ
-
ملء مضطربالذي يدخل في أفلام الهواء/الأكسيد (خاصة في الألومنيوم)
-
العفن / توليد الغاز الأساسيةتجاوز قدرة التنفيس (انهيار المادة الرابطة، والمواد ذات خطاب النوايا العالي، والخبز الأساسي السيئ، ومسارات التهوية غير الكافية)
-
انجراف نافذة درجة الحرارة: قد يؤدي صب الماء الساخن جدًا أو البارد جدًا إلى تفاقم سلوك الغاز اعتمادًا على السبيكة/النظام
ما تؤكده أفضل المحلات التجارية
-
الاستقرار أولا: قواعد الشحن الثابتة، ووقت الذوبان المتحكم فيه، ودورات تفريغ الغاز الموثقة، والنتائج المقاسة (ليست "قائمة على الخبرة" فقط)
-
التنفيس كميزة تصميمية: ليست فكرة لاحقة - فتحات التهوية الأساسية، وفتحات الفصل، والبوابات المصممة لتقليل الاضطراب
-
التحكم في الرطوبة: نظام تخزين المجلدات والرمل والشحن؛ يمكن لفحوصات الرطوبة البسيطة أن تمنع الخردة باهظة الثمن
2) شوائب الخبث / الأكسيد: "عشوائية وقبيحة ويصعب التنبؤ بها"
كيف يظهر
-
خطوط غير معدنية أو بقع "قذرة" على أسطح الكسر
-
نقاط الضعف الموضعية، وفشل التعب غير المتوقع
-
يرتفع الرفض بعد تغيير بطانة الفرن أو تغيير مزيج الخردة
-
في الألومنيوم: يمكن أن تتنكر عيوب طبقة الأكسيد في شكل مسامية أو شقوق
ما يدفعه عادة
-
تهمة قذرةأو إعداد خردة غير متناسقة
-
ممارسة القشط سيئة(توقيت أو أداة خاطئة؛ إزعاج طبقة الخبث)
-
إعادة الأكسدة أثناء الصبمن الاضطراب المفرط، أو ارتفاع الصب الطويل، أو سوء ممارسة المغرفة
-
درجة الحرارة وعقد الآثار: يمكن أن يؤدي الاحتفاظ لفترة أطول إلى زيادة الأكسدة أو تكوين الخبث إذا لم تتم إدارته
ما تؤكده أفضل المحلات التجارية
-
عادات الذوبان النظيفة: إعداد الشحنة، والتدبير المنزلي للفرن، وانضباط المغرفة، وتوقيت التفريغ المتسق
-
التحكم في التدفق: نقل المعادن بشكل أكثر هدوءًا وبوابة أفضل لتقليل الاضطراب السطحي
-
سجلات السبب الجذري: عندما ترتفع الشوائب، فإنها ترجعها إلى تغيير محدد (مصدر الخردة، التدفق، بطانة المغرفة، تحول المشغل، وما إلى ذلك)
3) العيوب السطحية المرتبطة بالرمال: الحرق والاختراق والالتصاق
كيف يظهر
-
سطح خشن، بقع رملية منصهرة، تنظيف وطحن ثقيل
-
"حرق" محلي حول النقاط الساخنة أو المناطق عالية السرعة
-
علامات تآكل العفن، أو العروق، أو الجرب، أو غسل الرمل
-
تكلفة إعادة صياغة أعلى حتى لو اجتازت عملية الصب اختبارات الأبعاد
ما يدفعه عادة
-
عدم استقرار النظام الرملي: توزيع غير متناسق للحبوب، أو غرامات زائدة، أو تقلبات مفاجئة في الرابط
-
ارتفاع درجة حرارة المعدن / وقت الاتصال الطويلفي النقاط الساخنة
-
مقاومة حرارية غير كافية أو ممارسة طلاء سيئةللتطبيق
-
تفاعلات الغاز + كيمياء السطح: عندما لا يتمكن الغاز من الهروب، فإنه يدفع العيوب إلى السطح (خاصة حول النوى)
ما تؤكده أفضل المحلات التجارية
-
التحكم بالرمل والمواد الرابطة باعتبارها "عملية"، وليست مادة: الفحوصات الروتينية، والتعديلات الموثقة، ونطاقات القبول الواضحة
-
الطلاءات المستهدفة والحلول الموضعية: إنهم لا يغطون كل شيء، بل يغطون المكان الذي تتطلبه الفيزياء
-
محاذاة التصميم: تصميم بوابة/عداء يتجنب الاصطدام عالي السرعة على أسطح القالب
4) عيوب الانكماش: المشكلة الكلاسيكية التي لا تزال تنتصر
كيف يظهر
-
انكماش خط الوسط، مناطق إسفنجية، تجاويف عند الوصلات
-
يكشف NDT عن الفراغات الداخلية حتى عندما يبدو السطح مثاليًا
-
حالات الفشل "العشوائية" المرتبطة بتغيرات سمك القسم
-
يصبح لحام الإصلاح متكررًا ومكلفًا
ما يدفعه عادة
-
عدم تطابق تصميم التغذية: الناهضات، والقشعريرة، ومسارات التغذية غير متوافقة مع التصلب
-
صب التباين: انحراف درجة الحرارة ووقت التعبئة غير المتناسق يؤدي إلى تغيير سلوك التصلب
-
سلوك السبائك + الهندسة: الوصلات المعقدة، التغيرات المفاجئة في السُمك، ضعف الاتجاه
-
الإفراط في التصحيح: يعمل التبريد القوي على إصلاح عيب واحد ولكنه يؤدي إلى حدوث عيب آخر (على سبيل المثال، عمليات الإغلاق الباردة أو الأخطاء في التشغيل)
ما تؤكده أفضل المحلات التجارية
-
منطق التصلب الاتجاهي: إنهم يصممون نمط التجميد عمدا
-
محاكاة + التحقق من الصحة: لا يستطيع كل متجر محاكاة كل شيء، لكن القادة يتحققون من صحة التغييرات من خلال تجارب منضبطة
-
تكرار العملية: الانكماش حساس جدًا لـ "التحولات الصغيرة" التي تتحملها العديد من النباتات
نمط من العالم الحقيقي: لماذا لا تستمر "الإصلاحات السريعة".
السيناريو الشائع في عمليات الراتينج أو الرمل المطلي:
-
يظهر ارتفاع في المسامية ← يزيد النبات من التنفيس ويخفض المادة الرابطة ←
-
تتفاقم تشطيبات السطح أو ترتفع العيوب المرتبطة بالرمل ← فهي تزيد من الطلاء وتضبط دقة الرمل ←
-
يتغير سلوك الملء ← ترتفع شكاوى الادراج أو الانكماش ←
-
ينتهي الأمر بالمصنع بمطاردة الأعراض عبر الأقسام.
الدرس المستفاد ليس أن أي تعديل واحد خاطئ، بل هو ذلكالعيوب مترابطة. أفضل النتائج تأتي من التعامل مع الجودة كنظام:
-
تذوب النظافة ونقل الانضباط
-
ممارسة صب تسيطر عليها
-
استقرار النظام الرملي (توزيع الحبوب + تماسك المادة الرابطة + إدارة الغاز)
-
تصميم البوابات/التغذية يتماشى مع الفيزياء
-
القياس والتوثيق الذي يتحمل التقلبات من التحول إلى التحول
قائمة مرجعية عملية: ما يجب مراجعته أولاً عند ظهور الخردة
إذا زاد معدل الرفض ولم يكن السبب واضحًا، فابدأ بإجراء عمليات التحقق عالية التأثير هذه:
-
تذوب: رطوبة الشحن، توقيت القشط، اضطراب النقل، نظافة المغرفة
-
صب: نافذة درجة الحرارة، ارتفاع الصب، اتساق وقت التعبئة، أحداث الانقطاع
-
الرمال / الأساسية: تخزين المواد الرابطة، واتجاهات خطاب النوايا، واتساق الخبز/المعالجة الأساسي، وطرق التهوية
-
تصميم: مناطق الاصطدام، فعالية الناهض، مواقع النقاط الساخنة
-
تأديب:"ما الذي تغير مؤخرًا؟" (المورد، مزيج الخردة، التحول، المعدات، الطلاء، الصيانة)
التوقعات: مكاسب الجودة ستأتي من الاستقرار، وليس من الترقيات لمرة واحدة
تستطيع معظم المسابك تسمية الخلل الذي تعاني منهالوقاية المتكررة. مع تشديد معايير العملاء وارتفاع تكاليف إعادة العمل، ستأتي الميزة التنافسية بشكل متزايد من:
-
التحكم المستقر في الرمل والموثق،
-
نظافة منضبطة تذوب ،
-
تقليل الاضطراب وإدارة أفضل للغاز،
-
وإمكانية تتبع العمليات التي تجعل المشكلات قابلة للتشخيص خلال ساعات، وليس أسابيع.
هذا هو الفرق بين "إصلاح العيوب" وتشغيل عملية مقاومة للعيوب.
مراقبة صناعة المسابك العالمية 2024-2025: إعادة تشكيل هيكل القدرات واختيار المواد وسط التقلبات
مقالات لها صلة