업계 관찰: 고객이 가장 많이 불평하는 4가지 결함과 고객이 계속해서 다시 찾는 이유
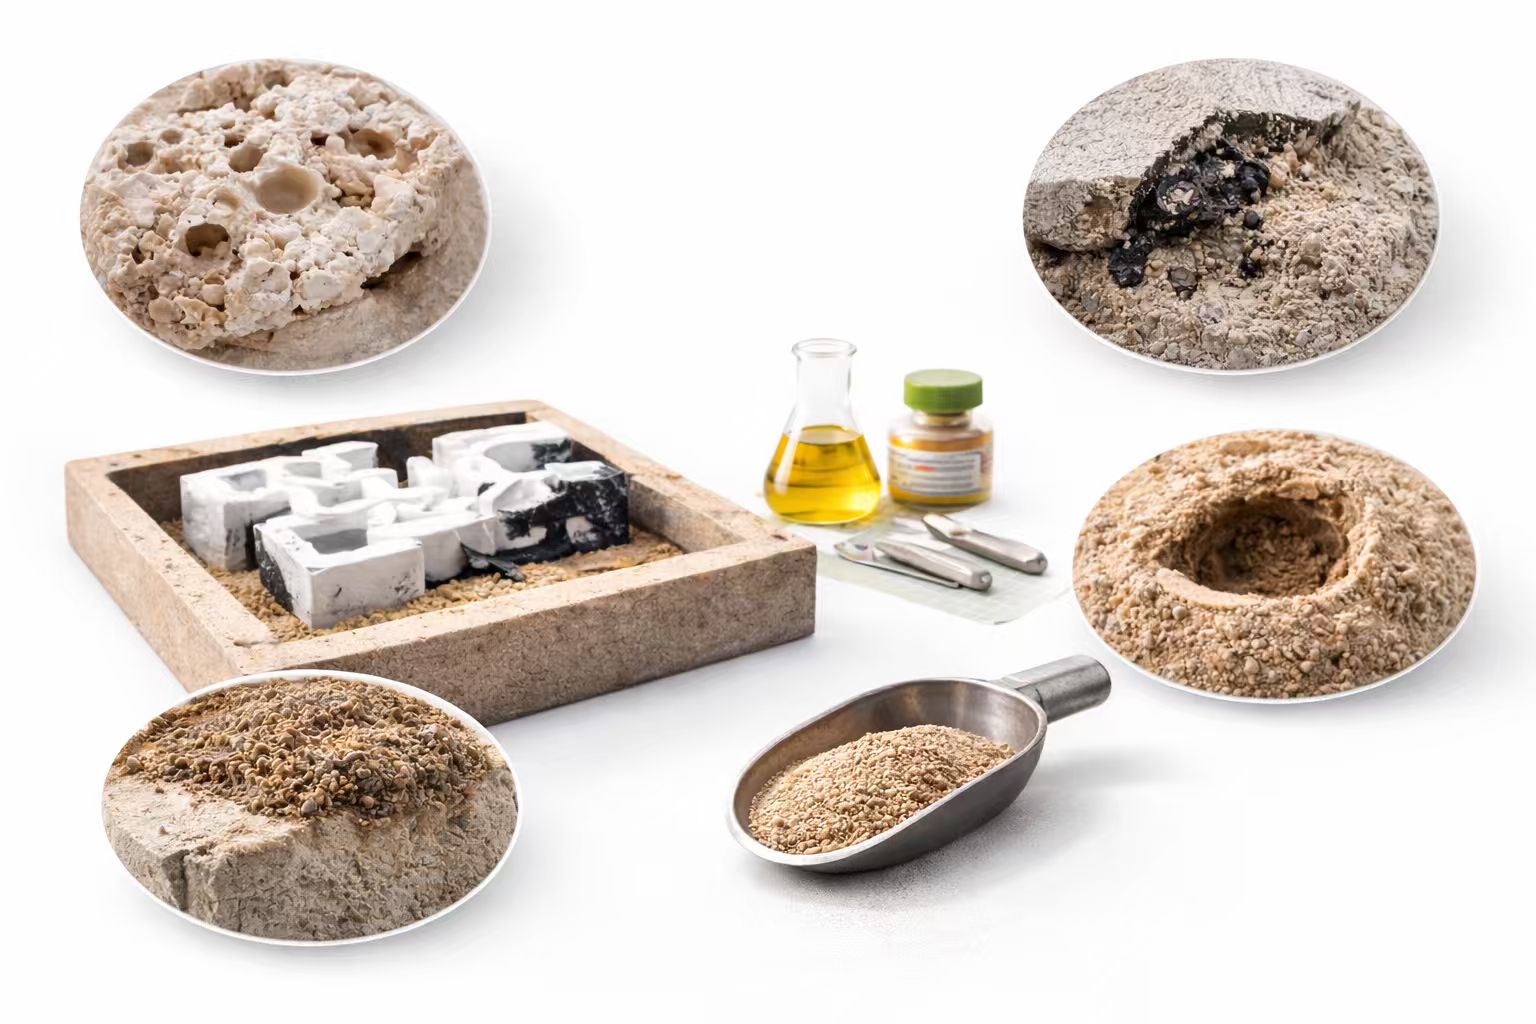
1) 가스 다공성: “부품이 괜찮아 보이는데... 가공 전까지는”
어떻게 나타나는지
-
표면 아래의 핀홀과 분산된 기공
-
압력 테스트 중 누출
-
가공을 통해 X선 샘플링에서는 보이지 않았던 블로우홀이 드러났습니다.
-
특히 알루미늄의 경우: 두꺼운 부분이나 접합부 근처의 다공성 "클러스터"
일반적으로 무엇을 주도합니까?
-
수소 픽업(알루미늄 합금에서 일반적) 습한 충전, 플럭스 문제, 열악한 탈기 규율로 인해
-
난류 충진공기/산화막(특히 알루미늄)을 동반하는 물질
-
금형/코어 가스 생성배기 용량 초과(바인더 고장, 높은 LOI 재료, 불량한 코어 베이킹, 부적절한 배기 경로)
-
온도 창 드리프트: 너무 뜨겁거나 너무 차가우면 합금/계에 따라 가스 거동이 악화될 수 있습니다.
베스트런 매장이 강조하는 점
-
안정성이 최우선: 고정 충전 규칙, 제어된 용융 시간, 문서화된 탈기 주기 및 측정된 결과("경험 기반"만이 아님)
-
디자인 기능으로서의 환기: 나중에 생각하지 마세요. 난류를 줄이기 위해 설계된 코어 통풍구, 분리 통풍구 및 게이팅
-
수분 조절: 바인더, 모래 및 장약의 저장 분야; 간단한 습도 점검으로 고가의 스크랩을 방지할 수 있습니다.
2) 슬래그/산화물 함유물: “무작위적이고 보기 흉하며 예측하기 어려움”
어떻게 나타나는지
-
파손 표면에 비금속 줄무늬 또는 "더러운" 점
-
국부적인 약점, 예상치 못한 피로 파괴
-
용광로 라이닝 변경 또는 스크랩 혼합 이동 후 거부 급증
-
알루미늄: 산화막 결함은 다공성이나 균열로 가장할 수 있습니다.
일반적으로 무엇을 주도합니까?
-
더러운 충전또는 일관되지 않은 스크랩 준비
-
잘못된 스키밍 연습(잘못된 타이밍이나 도구, 슬래그층 교란)
-
붓는 동안 재산화과도한 난기류, 긴 타설 높이 또는 열악한 레이들 연습으로 인해
-
온도 및 유지 효과: 오래 보관할 경우 관리하지 않을 경우 산화나 드로스 형성이 증가할 수 있습니다.
베스트런 매장이 강조하는 점
-
깨끗한 용융 습관: 장입 준비, 용광로 관리, 국자 규율 및 일관된 탈지 타이밍
-
흐름 제어: 금속 전달이 더 조용해지고 게이팅이 개선되어 표면 난류를 줄입니다.
-
근본 원인 로그: 함유물이 증가하면 특정 변화(스크랩 소스, 플럭스, 레이들 라이닝, 작업자 교대 등)를 추적합니다.
3) 모래 관련 표면 결함: 번온(Burn-on), 침투 및 "점착"
어떻게 나타나는지
-
거친 표면, 융합된 모래 패치, 과도한 청소 및 연삭
-
핫스팟이나 고속 영역 주변의 국지적 "번온"
-
곰팡이 침식 자국, 정맥, 딱지 또는 모래 세척
-
주조품이 치수 검사를 통과하더라도 재작업 비용이 더 높음
일반적으로 무엇을 주도합니까?
-
모래 시스템 불안정: 일관되지 않은 입자 분포, 과도한 미세분말 또는 급격한 바인더 변동
-
높은 금속 온도/긴 접촉 시간핫스팟에서
-
불충분한 내화도 또는 불량한 코팅 실시신청을 위해
-
가스 + 표면 화학 상호작용: 가스가 빠져나가지 못할 때 결함을 표면(특히 코어 주변)으로 밀어냅니다.
베스트런 매장이 강조하는 점
-
재료가 아닌 "공정"으로서의 모래 및 바인더 제어: 일상적인 점검, 문서화된 조정, 명확한 허용 범위
-
타겟 코팅 및 현지화된 솔루션: "모든 것을 덮어씌우는" 것이 아니라 물리학이 요구하는 곳에만 코팅합니다.
-
디자인 정렬: 금형 표면에 고속 충돌을 방지하는 게이팅/런너 설계
4) 수축 결함: 여전히 유효한 고전적 문제
어떻게 나타나는지
-
중앙선 수축, 스폰지 영역, 접합부 공동
-
NDT는 표면이 완벽해 보이는 경우에도 내부 보이드를 드러냅니다.
-
단면 두께 변화와 관련된 "무작위" 오류
-
수리 용접이 빈번해지고 비용이 많이 듭니다.
일반적으로 무엇을 주도합니까?
-
급지 디자인 불일치: 라이저, 냉각 및 공급 경로가 응고와 일치하지 않음
-
쏟아지는 가변성: 온도 드리프트 및 일관되지 않은 충전 시간 변화 응고 거동
-
합금 거동 + 형상: 복잡한 접합부, 급격한 두께 변화, 방향성 응고 불량
-
과잉교정: 공격적인 냉각은 한 가지 결함을 수정하지만 다른 결함을 유발합니다(예: 콜드 셧트 또는 오작동).
베스트런 매장이 강조하는 점
-
방향성 응고 논리: 의도적으로 동결 패턴을 디자인합니다.
-
시뮬레이션 + 검증: 모든 작업장이 모든 것을 시뮬레이션할 수 있는 것은 아니지만 리더는 엄격한 시험을 통해 변경 사항을 검증합니다.
-
공정 반복성: 수축은 많은 식물이 견딜 수 있는 "작은 변화"에 매우 민감합니다.
실제 패턴: "빠른 수정"이 유지되지 않는 이유
수지 결합 또는 코팅 모래 작업의 일반적인 시나리오:
-
다공성 스파이크가 나타납니다 → 식물의 환기가 증가하고 결합제가 낮아집니다 →
-
표면마감이 악화되거나 모래결함 증가 → 코팅증가 및 모래미세도 조절 →
-
충전 거동 변화 → 함유물 또는 수축 불만 증가 →
-
결국 공장은 여러 부서에서 증상을 추적하게 됩니다.
교훈은 어느 하나의 조정이 잘못되었다는 것이 아닙니다.결함은 서로 연결되어 있다. 최상의 결과는 품질을 하나의 시스템으로 취급함으로써 얻을 수 있습니다.
-
청결함을 녹여 규율을 전달하다
-
통제된 붓기 연습
-
모래 시스템 안정성(입자 분포 + 바인더 일관성 + 가스 관리)
-
물리학에 맞춰진 게이팅/피딩 설계
-
교대 간 변동성을 견디는 측정 및 문서화
실용적인 체크리스트: 스크랩이 증가할 때 먼저 검토해야 할 사항
거부율이 증가하고 그 이유가 확실하지 않은 경우 다음과 같은 영향력 있는 검사부터 시작하세요.
-
녹다: 수분 충전, 스키밍 타이밍, 이송 난류, 국자 청결
-
붓는 것: 온도 창, 타설 높이, 충진 시간 일관성, 중단 이벤트
-
모래/핵심: 바인더 저장, LOI 추세, 코어 베이킹/경화 일관성, 배출 경로
-
설계: 게이팅 충돌 구역, 라이저 효율성, 핫스팟 위치
-
규율: “최근에는 무엇이 바뀌었나요?” (공급업체, 스크랩 믹스, 교대, 장비, 코팅, 유지보수)
전망: 품질 향상은 일회성 업그레이드가 아닌 안정성에서 비롯됩니다
대부분의 파운드리에서는 결함의 이름을 지정할 수 있습니다.반복 가능한 예방. 고객 표준이 강화되고 재작업 비용이 증가함에 따라 경쟁 우위는 다음에서 점점 더 커질 것입니다.
-
안정적인 모래 및 바인더 제어,
-
규율 있는 용융 청결성,
-
난기류 감소 및 가스 관리 개선
-
몇 주가 아닌 몇 시간 만에 문제를 진단할 수 있는 프로세스 추적성.
이것이 바로 "결함을 고치는 것"과 "결함을 고치는 것"의 차이입니다.결함 방지 작업 실행.
2024~2025년 글로벌 파운드리 산업 관찰: 변동에 따른 용량 구조 및 재료 선택 재편
관련 기사