Обзор отрасли: 4 дефекта, на которые клиенты жалуются больше всего, и почему они продолжают возвращаться
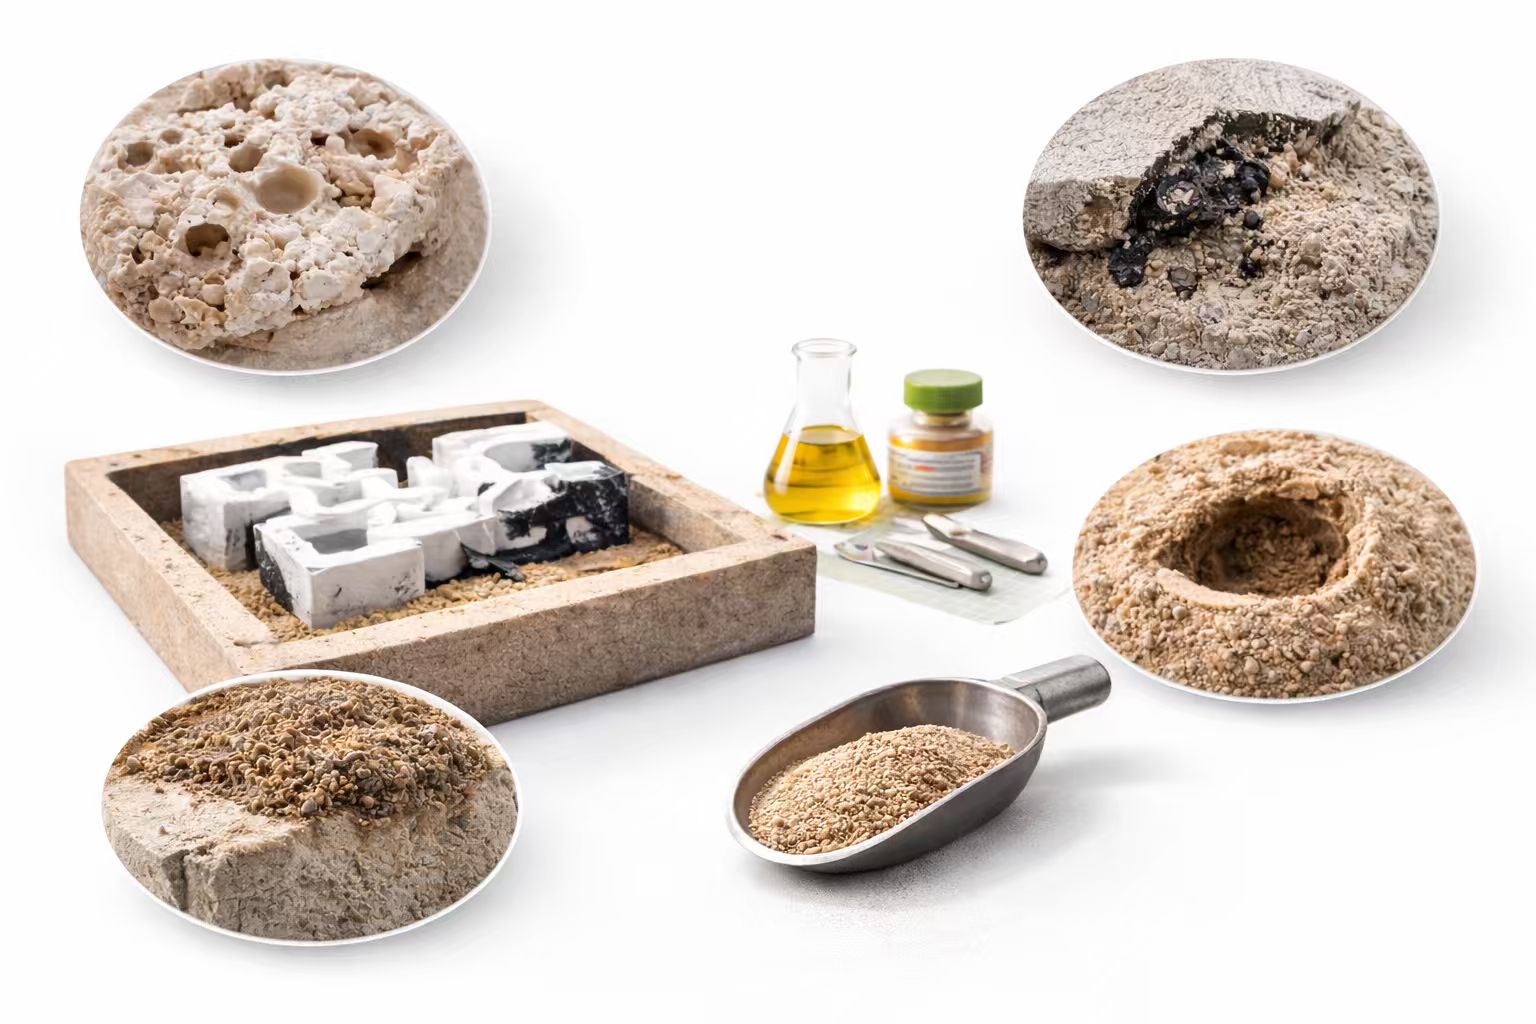
1) Газовая пористость: «Деталь выглядит хорошо… до механической обработки»
Как это проявляется
-
Отверстия и рассеянные поры под поверхностью
-
Утечки при испытаниях под давлением
-
Обработка обнаруживает дыры, которые были невидимы при отборе проб рентгеновскими лучами.
-
Особенно в алюминии: «скопления» пористости вблизи более толстых участков или стыков.
Что обычно движет этим
-
Водозаборник(часто встречается в алюминиевых сплавах) из-за влажной шихты, проблем с флюсом, плохой дисциплины дегазации.
-
Турбулентное наполнениезахватывающий воздух/оксидные пленки (особенно в алюминии)
-
Генерация газа пресс-формы/сердцевиныПревышение вентиляционной способности (разрушение связующего, материалы с высоким LOI, плохой обжиг сердцевины, неправильные вентиляционные пути)
-
Дрейф температурного окна: слишком горячая или слишком холодная заливка может ухудшить поведение газа в зависимости от сплава/системы.
На что обращают внимание лучшие магазины
-
Стабильность прежде всего: фиксированные правила загрузки, контролируемое время плавления, документированные циклы дегазации и результаты измерений (не только «основанные на опыте»).
-
Вентиляция как конструктивная особенность: не второстепенная мысль: вентиляционные отверстия в активной зоне, разделительные вентиляционные отверстия и литники предназначены для уменьшения турбулентности.
-
Контроль влажности: дисциплина хранения вяжущих, песка и шихты; Простая проверка влажности может предотвратить дорогостоящий лом
2) Включения шлака/оксида: «случайные, некрасивые и трудно предсказуемые»
Как это проявляется
-
Неметаллические полосы или «грязные» пятна на поверхностях излома.
-
Локализованные слабые места, неожиданные усталостные разрушения
-
Скачки браковки после замены футеровки печи или смены смеси лома
-
В алюминии: дефекты оксидной пленки могут маскироваться под пористость или трещины.
Что обычно движет этим
-
Грязный зарядили непоследовательная подготовка лома
-
Плохая практика скимминга(неправильный выбор времени или инструмента; нарушение слоя шлака)
-
Повторное окисление во время заливкииз-за чрезмерной турбулентности, большой высоты разливки или неправильной практики работы с ковшом
-
Температура и удерживающие эффекты: более длительное выдерживание может увеличить окисление или образование окалины, если не принять соответствующие меры.
На что обращают внимание лучшие магазины
-
Чистые привычки плавления: подготовка шихты, поддержание порядка в печи, дисциплина ковша и соблюдение сроков обезжиривания.
-
Управление потоком: более спокойная передача металла и лучшее литование для уменьшения турбулентности поверхности.
-
Журналы первопричин: когда включения поднимаются, они связывают это с конкретным изменением (источник лома, флюс, футеровка ковша, смена оператора и т. д.)
3) Дефекты поверхности, связанные с песком: пригар, проникновение и «прилипание».
Как это проявляется
-
Шероховатая поверхность, пятна оплавленного песка, тщательная очистка и шлифовка.
-
Локальные «выгорания» вокруг горячих точек или областей с высокой скоростью
-
Следы эрозии плесени, прожилки, струпья или песчаная смывка
-
Более высокие затраты на доработку, даже если отливка проходит проверку размеров.
Что обычно движет этим
-
Нестабильность песчаной системы: неравномерное распределение зерна, избыток мелких частиц или внезапные колебания связующего вещества.
-
Высокая температура металла/длительное время контактав горячих точках
-
Недостаточная огнеупорность или плохая практика нанесения покрытия.для приложения
-
Взаимодействие газа и химии поверхности: когда газ не может выйти, он выталкивает дефекты на поверхность (особенно вокруг сердцевин)
На что обращают внимание лучшие магазины
-
Контроль песка и связующего как «процесса», а не материала: регулярные проверки, документированные корректировки и четкие диапазоны приемки.
-
Целевые покрытия и локализованные решения: не «перемазывают все», а мажут там, где этого требует физика
-
Согласование дизайна: конструкция литников/литников, позволяющая избежать высокоскоростного удара о поверхности формы.
4) Дефекты усадки: классическая проблема, которая все еще побеждает
Как это проявляется
-
Усадка по средней линии, губчатые зоны, полости на стыках
-
Неразрушающий контроль выявляет внутренние пустоты, даже если поверхность выглядит идеально.
-
«Случайные» отказы, коррелирующие с изменением толщины сечения.
-
Ремонт сварки становится частым и дорогим
Что обычно движет этим
-
Несоответствие конструкции подачи: стояки, охлаждение и пути подачи не совпадают с затвердеванием
-
Вариативность заливки: температурный дрейф и непостоянное время заполнения изменяют поведение при затвердевании
-
Поведение сплава + геометрия: сложные соединения, резкие изменения толщины, плохое направленное затвердевание.
-
Чрезмерная коррекция: агрессивное охлаждение устраняет один дефект, но вызывает другой (например, холодное отключение или сбои в работе)
На что обращают внимание лучшие магазины
-
Логика направленного затвердевания: они намеренно создают шаблон стоп-кадра
-
Моделирование + проверка: не каждый магазин может моделировать все, но руководители подтверждают изменения с помощью дисциплинированных испытаний.
-
Повторяемость процесса: усадка очень чувствительна к «небольшим сдвигам», которые терпят многие растения.
Реальная модель: почему «быстрые решения» не приносят результата
Типичный сценарий при операциях со связкой смолы или песком с покрытием:
-
Появляется всплеск пористости → установка увеличивает вентиляцию и снижает содержание связующего →
-
Качество поверхности ухудшается или появляются дефекты, связанные с песком → они увеличивают покрытие и регулируют крупность песка →
-
Изменяется поведение наполнения → появляются включения или жалобы на усадку →
-
В конечном итоге завод гоняется за симптомами по отделам.
Урок не в том, что какая-то корректировка неверна, а в том, чтодефекты взаимосвязаны. Наилучшие результаты достигаются при рассмотрении качества как системы:
-
Чистота плавки и дисциплина переноса
-
Практика контролируемой заливки
-
Стабильность песочной системы (распределение зерна + консистенция связующего + управление газом)
-
Конструкция шлюзования/подачи соответствует физике
-
Измерения и документирование, позволяющие выдерживать изменения от смены к смене
Практический контрольный список: что проверить в первую очередь, когда появляется металлолом
Если уровень отказов увеличивается, и непонятно почему, начните с этих эффективных проверок:
-
Таять: влажность шихты, время снятия пенки, турбулентность при транспортировке, чистота ковша.
-
Заливка: температурное окно, высота заливки, постоянство времени заполнения, события прерывания
-
Песок/Ядро: хранение связующего, тенденции LOI, консистенция обжига/отверждения сердцевины, вентиляционные пути.
-
Дизайн: зоны воздействия ворот, эффективность райзера, расположение горячих точек
-
Дисциплина: «Что изменилось за последнее время?» (поставщик, смесь лома, смена, оборудование, покрытие, обслуживание)
Перспективы: качество будет обеспечено за счет стабильности, а не разовых обновлений
Большинство литейных предприятий могут назвать дефект — они борются сповторяемая профилактика. Поскольку стандарты клиентов ужесточаются, а затраты на доработку растут, конкурентное преимущество будет все больше зависеть от:
-
стабильный контроль песка и связующего вещества,
-
дисциплинированная чистота расплава,
-
снижение турбулентности и лучшее управление газом,
-
и отслеживаемость процессов, позволяющая диагностировать проблемы за часы, а не за недели.
В этом разница между «исправлением дефектов» ивыполнение операции, устойчивой к дефектам.
Глобальное наблюдение за литейной отраслью на 2024–2025 годы: изменение структуры мощностей и выбора материалов в условиях колебаний
Связанная статья