技術特集: 砂中子の製造方法と、溶融セラムサイト砂が真のプロセス価値を追加する場所
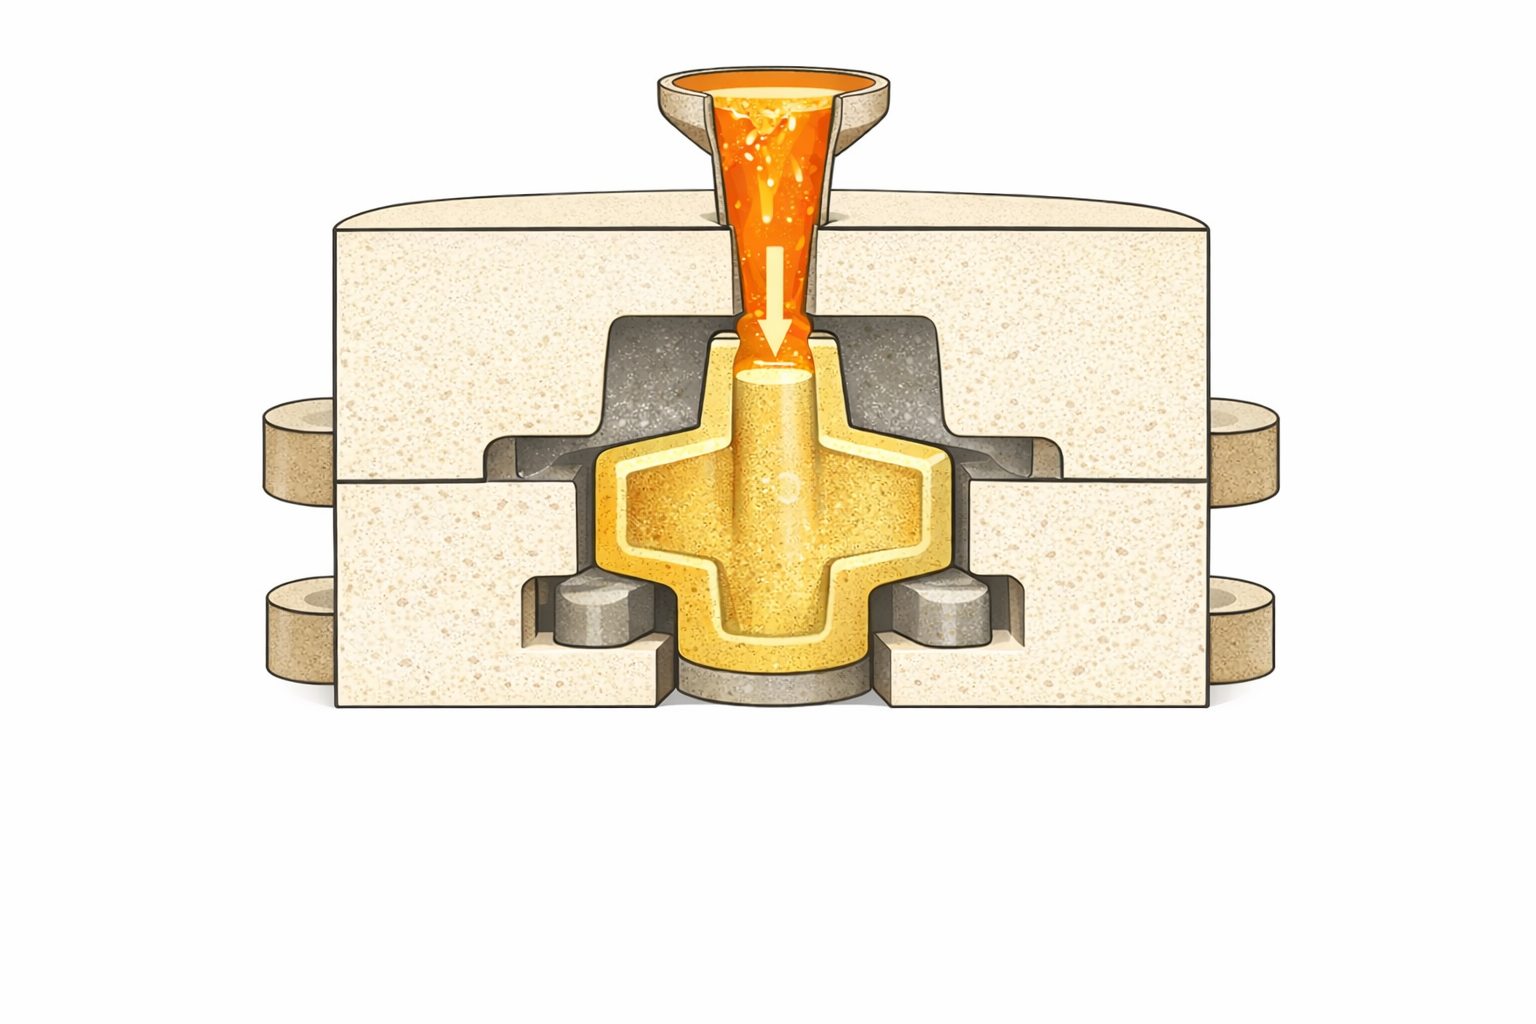
1) サンドコアの役割 (そしてなぜ頻繁に失敗するのか)
砂中子は、鋳物の内部特徴を作成するために型内に配置される事前に形成された砂の本体です。注湯中、コアは次のことを経験します。
-
瞬間的な熱衝撃と高い熱流束
-
金属静圧と乱流、特にゲートとランナー付近
-
バインダーや添加剤からのガス発生
-
注湯前の機械的振動と取扱い荷重
-
金属コア界面における化学的および物理的相互作用
中子は鋳物の「内部」に位置するため、機械加工、X 線検査、圧力試験、または最終ラインの機能試験が行われるまで、中子の問題が常に確認できるわけではありません。そのため、中子製造の一貫性は単なる品質の問題ではなく、生産リスクの問題でもあります。
2) サンドコアの製造方法: 原理とエンドツーエンドのワークフロー
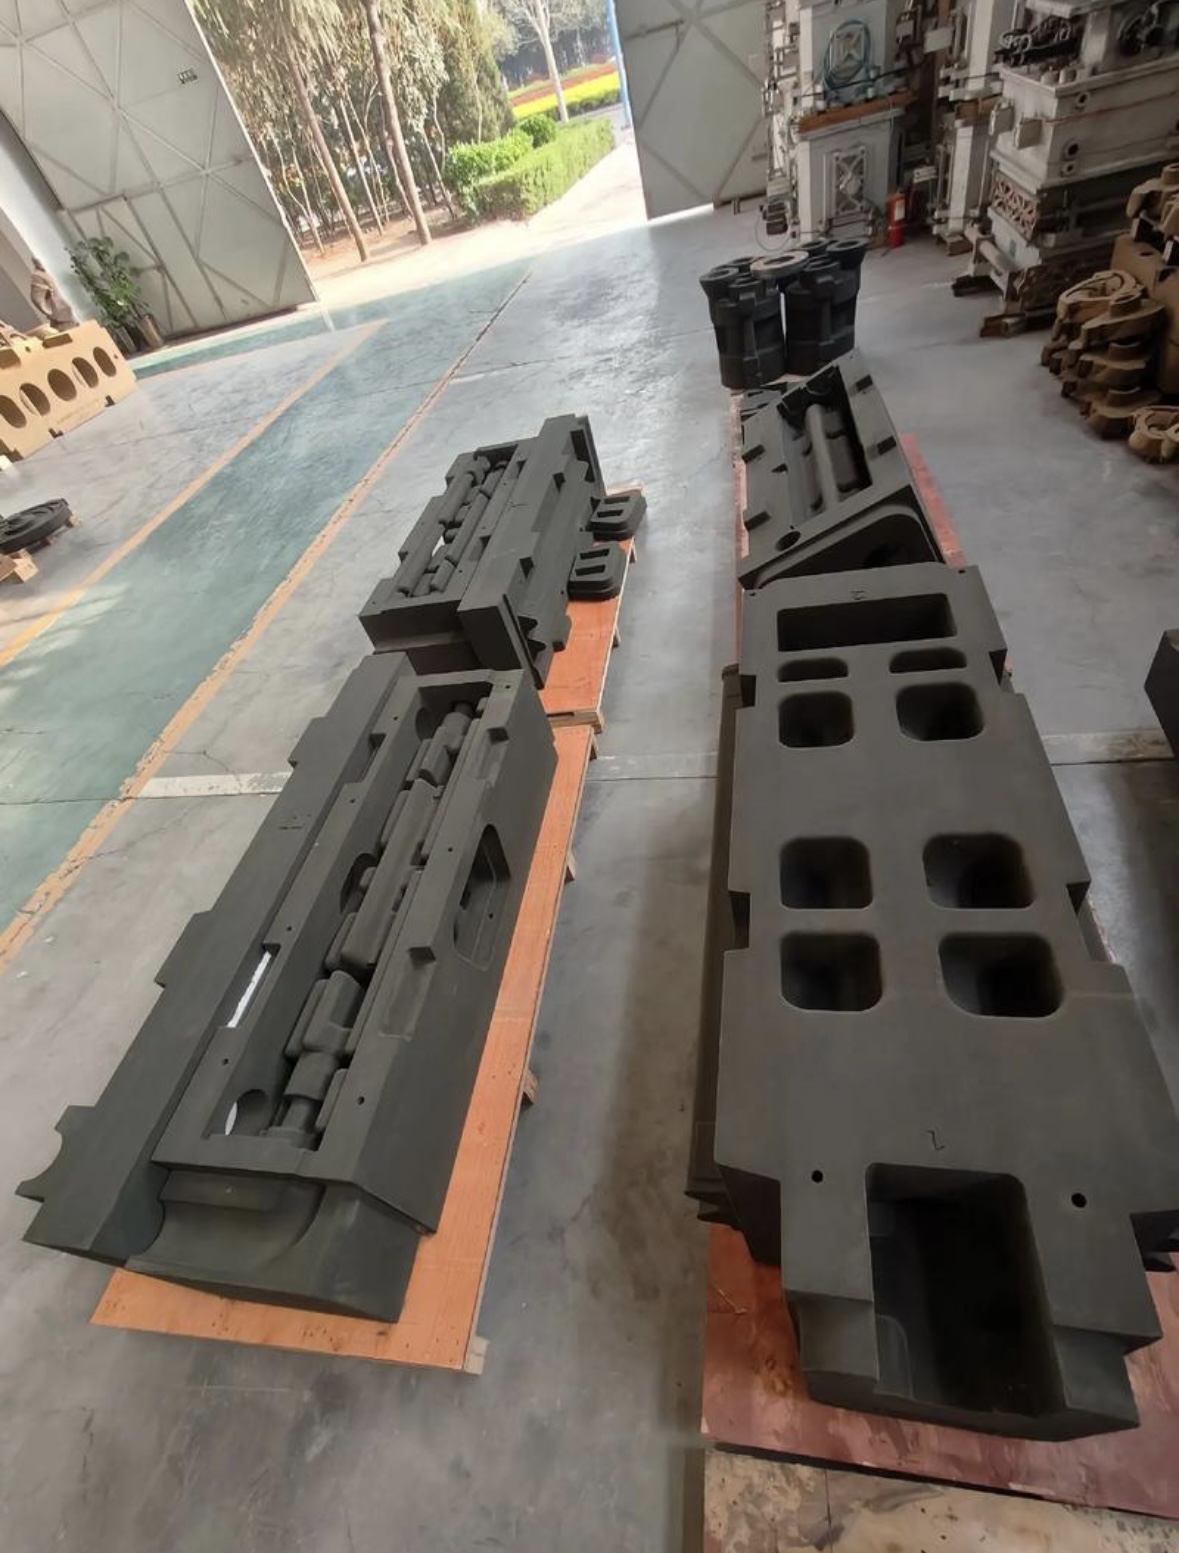
最も基本的なレベルでは、コアは粒状メディア (砂) をバインダー システムと混合し、コア ボックス内で成形してから、取り扱いや注入に十分な強度を得るために硬化することによって作成されます。詳細はプロセスによって異なりますが、ワークフローの構造は最新のコア ルーム全体で似ています。
ステップ A: メディアの選択とグレーディングの設計
バインダーについて説明する前に、コアのパフォーマンスは主にベース メディアによって決まります。
-
粒度および分布 (AFS/メッシュ、マルチピークグレーディング、微粒子制御)
-
粒子の形状と充填挙動 (流動性 vs 強度 vs 浸透性)
-
粉塵と超微粒子 (粘度、バインダーの需要、ガスに影響を与える)
-
熱挙動(熱膨張、熱伝導率、熱衝撃)
-
化学純度および高温安定性(焼き付きおよび焼結傾向)
室温では「良好」に見えるコアミックスも、注湯温度では全く異なる挙動を示す場合があります。このため、メディアの選択は単なる購入の決定ではなく、技術的な決定となります。
ステップB: 混合およびコーティング (バインダー + 添加剤)
バインダー システムはプロセス タイプによって異なります。
-
コールドボックス(アミンガス硬化)
-
ホットボックス・ウォームボックス(熱硬化樹脂)
-
シェルコア(レジンコートサンド、ホットコート)
-
ノーベーク/セルフセッティングシステム
-
無機バインダー (CO₂ / 水ガラスタイプおよび新しい無機システム)
混合の目的は均一な分布です。硬化したマトリックスが予測可能な強度とガス挙動を有するように、すべての粒子に一貫したバインダー膜が形成される必要があります。分布が不十分だと、「外側が強く、内側が弱い」コアや一貫性のない破損が生じます。
ステップC:コアボックスへの発射または充填
ここで流動性が重要になります。実際には、コアボックスには薄い壁、鋭い角、リブ、およびさまざまなセクションの厚さが含まれています。メディアはこれらの詳細を分け隔てなく伝える必要があります。
ここでの主な変数には次のものが含まれます。
-
流動性と「撃ちやすさ」
-
充填密度の均一性 (局所的な密度が局所的な強度と浸透性を促進します)
-
通気効果と閉じ込められた空気の経路
-
工具の表面状態と温度安定性
ステップ D: 硬化と強度の向上
硬化方法によって強度がどのように形成されるかが決まります。
-
ガス硬化 (コールドボックス): 硬化速度と浸透深さは、浸透性、圧縮、通気、および化学的性質によって決まります。
-
熱硬化 (ホットボックス/シェル): 熱伝達は充填構造と媒体の熱特性に依存します。
-
無機システム: 乾燥と水分管理が支配的
コアは、取り扱い強度を迅速に達成する必要がありますが、保管および組み立て中の寸法安定性も維持する必要があります。
ステップ E: コアの除去、トリミング、検査、およびコーティング (オプション)
排出後、オペレーターはバリを除去し、小さな損傷を修復し、耐火コーティングを適用する場合があります。
-
コーティングにより表面仕上げが向上し、金属の侵入が軽減されます。
-
湿気に関連したガスの問題を避けるために、コーティングの乾燥を制御する必要があります
-
ベースメディアは、コーティングがどのように濡れて表面に定着するかに影響します。
ステップ F: 保管、組み立て、注入
保管中にコアの品質が低下する可能性があります。
-
湿気の侵入と湿気による強度の低下
-
取り扱い中の機械的損傷
-
長いコアや細いコアの応力緩和による寸法変動
-
表面の汚れ(粉塵、オイルミスト、工場残留物)
安定した培地を選択すると、これらの環境要因に対する感受性が低くなります。
3) 生産における一般的な砂中子問題とその根本原因
以下は、実際の運用環境で最も頻繁に見られるコア関連の障害であり、技術的に重要なコア作成の根本原因を示しています。
問題点 1: ガス欠陥 (ピンホール、気孔、ブリスター)
典型的な症状:
-
内面のピンホール
-
コアプリントまたは厚い部分の近くの多孔性クラスター
-
ホットスポットでの水ぶくれ
コア関連の原因:
-
バインダーの投与量が多い、またはバインダーの分布が不均一である
-
過剰な微粉または過剰な圧縮による低浸透性
-
湿気による汚染(特に無機コアまたはコーティングされたコア)
-
不十分な通気設計と閉じ込められたガスポケット
-
揮発性種を保持する遅い硬化ゾーン
問題 2: 砂の混入、浸食、洗浄の欠陥
典型的な症状:
-
鋳物内部の砂の混入
-
ゲートまたは高速流域付近の侵食線
-
粗い内面と局所的な金属の侵入
コア関連の原因:
-
熱間強度が低い、または表面層が弱い
-
圧縮均一性が低い
-
不完全な塗りつぶしにより弱いエッジ/コーナーが発生する
-
熱衝撃を受けると角張った破片に破壊される媒体
問題 3: 焼き付き、焼結、および洗浄の困難
典型的な症状:
-
内面に砂が強く付着している
-
シェイクアウトに強い焼結層
-
研削と洗浄時間の増加
コア関連の原因:
-
メディアの不純物と金属酸化物の間の化学的相互作用
-
局所的な過熱とコア表面への金属の侵入
-
高熱負荷下で耐火安定性が低い媒体
-
コーティングがベースメディアの表面構造と互換性がない
問題 4: 寸法シフトと内部形状の変化
典型的な症状:
-
場所を離れた内部チャネル
-
加工の不一致またはリークテストの失敗
-
安定したツールにもかかわらずバッチごとに変動
コア関連の原因:
-
媒体の熱膨張と熱衝撃応答
-
不均一な圧縮により不均一な熱変形が発生する
-
長い/薄いコアの硬化による内部応力
-
一貫性のないグレーディングまたは微粒子の含有量により、異なる梱包動作が発生する
問題 5: コアの亀裂、破損、および取り扱い上の損傷
典型的な症状:
-
取り出し時または組み立て中にコアに亀裂が入った
-
エッジの破損と欠け
-
コアプリントの損傷
コア関連の原因:
-
流動性の低下や偏析による局所的な脆弱ゾーン
-
バインダーフィルムが均一でない
-
硬化マトリックスが過度に脆くなっている(過剰な結合剤または間違った硬化プロファイル)
-
応力集中を引き起こすメディア粒子の形状
問題点 6: 崩壊性が悪い (シェイクアウトが激しい、コアが閉じ込められる)
典型的な症状:
-
注いだ後も中子は硬いまま
-
内部清掃に多大な労力を要する
-
シェイクアウト中の鋳造ダメージのリスク
コア関連の原因:
-
注湯温度でのマトリックスが強すぎる
-
焼結して固定するメディア
-
高い残留強度を生み出すバインダーシステムとメディアの相互作用
4) 溶融セラムサイト砂が役立つ場所: コアルームで重要なメカニズム
溶融セラミックサイト砂は人工セラミックメディアです。中子製造において、その価値は「プロセス安定性の活用」として最もよく理解されます。これは、優れたコア設計、ベント、バインダー制御に代わるものではありませんが、ドリフトの原因となる変数に対する感度を下げることができます。
4.1 複雑なコアボックスの流動性と充填完全性
実際の中核店舗では、最も難しい形状は大きなキャビティではなく、薄いリブ、コーナー、長い内部通路です。メディアの安定性は以下をサポートします。
-
薄い部分のより安定した充填
-
埋められていないコーナーや弱いエッジのリスクを軽減
-
撮影時の偏りが少なく、均一な濃度をサポート
密度が均一であれば、コア全体の強度と透過性がより予測可能になります。
4.2 透過性と強度のバランス
コアルームは透過性と強度を常にトレードオフします。密度が高すぎてガスが多く、開放すぎて弱すぎます。安定したグレーディングと制御された微粒子を備えたメディアにより、より再現性の高い「ウィンドウ」が可能になります。
-
より安定したガス逃げ経路
-
強度目標を達成するためだけにバインダーを増やす必要性が軽減される
-
過剰なバインダー溶液によって引き起こされるガス欠陥のリスクの低減
4.3 熱安定性: 熱膨張による変動の制御
内部寸法精度は、高温でコアがどのように動作するかによって決まります。低い膨張と安定した熱応答は、以下の削減に役立ちます。
-
熱膨張に関連した内部シフト
-
熱応力による亀裂の発生
-
注湯間のばらつき、特に長くて細いコアの場合
これは、鋳造品の内部公差が狭い場合や漏れが重要な通路がある場合に特に関係します。
4.4 表面の完全性と金属侵入の低減
コーティングが使用されている場合でも、ベース メディアは乱流や圧力下での表面の挙動に影響を与えます。
-
熱間強度が安定している場合の耐エロージョン性の向上
-
ゲートまたはホットスポット近くでの局所的な故障の傾向の減少
-
内面仕上げの安定性が向上し、下流の洗浄時間を短縮
4.5 よりクリーンなプロセス制御: バッチ間のドリフトを削減
中核的な欠陥の多くは、「1 回限りのミス」ではなく、ドリフトによって発生します。メディアの一貫性により、以下のことが削減されます。
-
混合トルクとバインダーの要求の変動
-
硬化挙動の変化(ガス透過、熱伝達)
-
季節的な湿度の影響や埃の蓄積による変動
実稼働環境では、ドリフトが少ないということは、パラメータの変更が少なく、「謎の欠陥」が少ないことを意味します。
5) 実践的なガイダンス: 中核ショップがメディアの変化をどのように評価するか
ファウンドリや中核工場がメディアの移行を検討する場合、最善のアプローチは、それを試行錯誤の作業ではなく、構造化された検証として扱うことです。一般的な評価チェックリストには次のものが含まれます。
-
コア強度曲線
-
即時取り扱い強度と24時間強度
-
高温強度代理テストが可能な場合
-
透過性とガスの挙動
-
代表的な圧縮時の透水性の測定値
-
内部気孔率が既知の問題である場合のガス発生テスト
-
寸法再現性
-
複数のシフトおよびバッチにわたる重要な内部機能を評価する
-
保管時間の影響を含む (同日組み立てと翌日組み立て)
-
表面と洗浄の労力
-
内面仕上げの比較
-
シェイクアウト時間と内部清掃時間を追跡する
-
欠陥マッピング
-
欠陥前後の介在物、気孔率、焼き付きのパレート
-
欠陥の変化を測定可能なコアパラメータに戻す
これは、改善が現実的で、再現可能で、拡張可能であるかどうかを判断する最速の方法です。
6) 要約: 「なぜメディアの選択が主要な成果を変えるのか」の技術的見解
砂中子の性能はバインダーだけで決まるわけではありません。メディアは、コアの充填構造、浸透経路、熱応答、硬化環境の安定性を定義します。注湯が始まると、これらの特性によって、ガスが逃げるかどうか、表面が保持されるかどうか、内部寸法が一定に保たれるかどうかが決まります。
溶融セラムサイト砂は、混合、射出、硬化、保管、注湯にわたるプロセスの再現性を向上させ、現代の鋳造作業で欠陥ややり直しの原因となることが多い感度を軽減できるため、中子製造に貴重です。より複雑な鋳物、より薄い壁、より厳しい内部公差、そしてより強いコスト圧力の世界では、安定性は贅沢ではありません。それは競争上の要件です。
プロセスが重要: 失われた発泡鋳造 (EPC/LFC) に別の「サンド システム」が必要な理由
関連記事