Техническая характеристика: как изготавливаются песчаные стержни и где плавленый керамзитовый песок добавляет реальную технологическую ценность
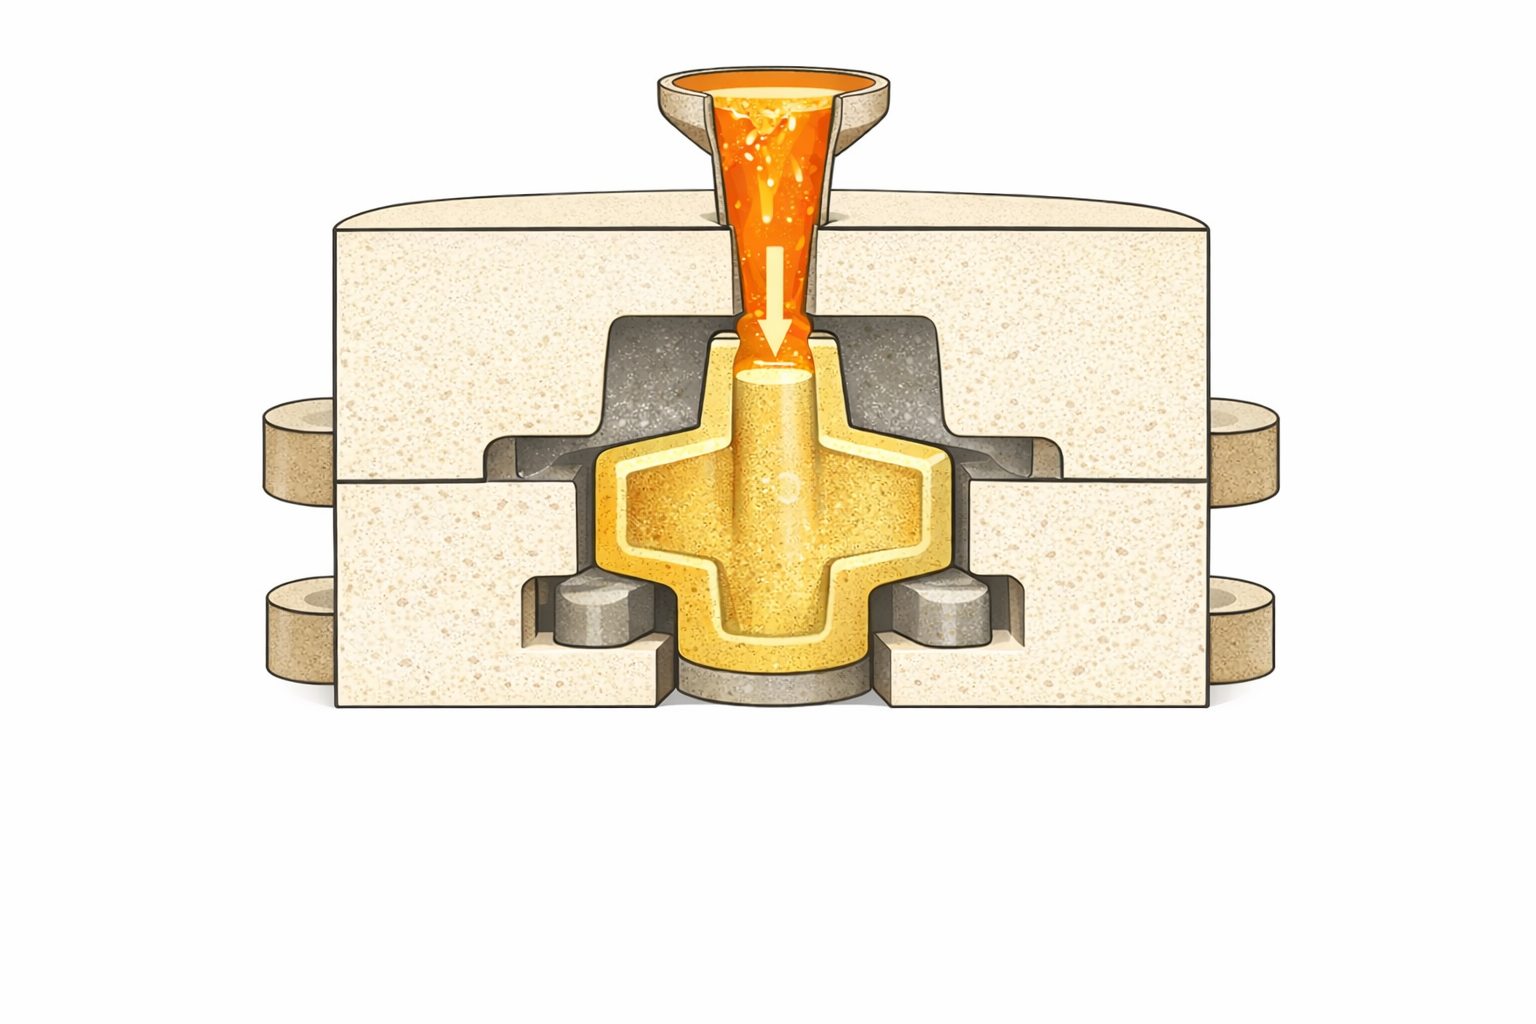
1) Что делает песчаный керн (и почему он так часто выходит из строя)
Песчаный стержень — это предварительно сформированное песчаное тело, помещенное в форму для создания внутренних особенностей отливки. Во время заливки ядро испытывает:
-
Мгновенный термический удар и высокий тепловой поток
-
Металлостатическое давление и турбулентный поток, особенно вблизи ворот и желобов.
-
Газообразование из связующих и добавок
-
Механическая вибрация и манипуляции с нагрузками перед заливкой
-
Химическое и физическое взаимодействие на границе раздела металл–ядро.
Поскольку стержни находятся «внутри» отливки, проблема с сердечником не всегда видна до механической обработки, рентгеновского контроля, испытаний под давлением или функциональных испытаний в конце линии. Вот почему последовательность изготовления стержней — это не просто вопрос качества, это вопрос производственного риска.
2) Как изготавливаются песчаные керны: принцип и сквозной рабочий процесс
На самом базовом уровне стержень изготавливается путем смешивания гранулированной среды (песка) со связующей системой, придания ей формы внутри стержневого ящика, а затем отверждения для придания достаточной прочности для транспортировки и заливки. Детали различаются в зависимости от процесса, но структура рабочего процесса в современных основных помещениях одинакова.
Шаг А: Выбор средств массовой информации и дизайн оценки
Прежде чем обсуждать связующее, основные характеристики во многом определяются основным носителем:
-
Размер и распределение зерен (AFS/сетка, многопиковая сортировка, контроль мелких частиц)
-
Форма частиц и поведение упаковки (сыпучесть, прочность и проницаемость)
-
Пыль и ультрамелкие частицы (влияют на вязкость, потребность в связующем и газе)
-
Термическое поведение (тепловое расширение, теплопроводность, термический удар)
-
Химическая чистота и высокотемпературная стабильность (склонность к пригоранию и спеканию)
Базовая смесь, которая выглядит «хорошо» при комнатной температуре, может вести себя совершенно по-другому при температуре заливки. Вот почему выбор носителя — это техническое решение, а не только решение о покупке.
Шаг Б: Смешивание и покрытие (связующее + добавки)
Система связующего зависит от типа процесса:
-
Холодная камера (отверждаемая аминовым газом)
-
Горячая коробка/теплая коробка (термоотверждаемая смола)
-
Сердечник оболочки (песок, покрытый смолой, с горячим покрытием)
-
Системы без обжига/самоотверждения
-
Неорганические связующие (типы CO₂/жидкое стекло и более новые неорганические системы)
Целью смешивания является равномерное распределение: каждое зерно должно получить равномерную связующую пленку, чтобы отвержденная матрица имела предсказуемую прочность и газовое поведение. Плохое распределение приводит к образованию сердечников «сильных снаружи, слабых внутри» или непоследовательных поломок.
Шаг C: Отстрел или заполнение стержневого ящика
Именно здесь текучесть становится критической. На практике стержневые ящики имеют тонкие стенки, острые углы, ребра и различную толщину сечения. Средства массовой информации должны сообщать эти подробности, не разделяя их.
Ключевые переменные здесь включают в себя:
-
Текучесть и «стреляемость»
-
Однородность плотности упаковки (локальная плотность определяет местную прочность и проницаемость)
-
Эффективность вентиляции и захваченные воздушные пути
-
Состояние поверхности инструмента и температурная стабильность
Шаг D: Лечение и развитие силы
Метод отверждения определяет, как формируется прочность:
-
Газовая вулканизация (холодный ящик): скорость вулканизации и глубина проникновения зависят от проницаемости, уплотнения, вентиляции и химического состава.
-
Термическое отверждение (горячий ящик/оболочка): передача тепла зависит от структуры упаковки и термических свойств среды.
-
Неорганические системы: преобладают сушка и управление влажностью.
Сердечник должен быстро достигать прочности, но при этом сохранять стабильность размеров при хранении и сборке.
Шаг E: Удаление сердцевины, обрезка, проверка и нанесение покрытия (дополнительно)
После выброса операторы удаляют заусенец, устраняют небольшие повреждения и могут наносить огнеупорные покрытия:
-
Покрытие улучшает качество поверхности и уменьшает проникновение металла.
-
Необходимо контролировать высыхание покрытия, чтобы избежать проблем с газом, связанных с влажностью.
-
Базовый материал влияет на то, как покрытие смачивается и закрепляется на поверхности.
Шаг F: Хранение, сборка и заливка
Качество ядра может ухудшиться во время хранения:
-
Поглощение влаги и потеря прочности из-за влаги
-
Механические повреждения при транспортировке
-
Размерный дрейф из-за релаксации напряжений в длинных или тонких сердечниках.
-
Загрязнение поверхности (пыль, масляный туман, остатки цеха)
Стабильный выбор средств массовой информации снижает чувствительность к этим факторам окружающей среды.
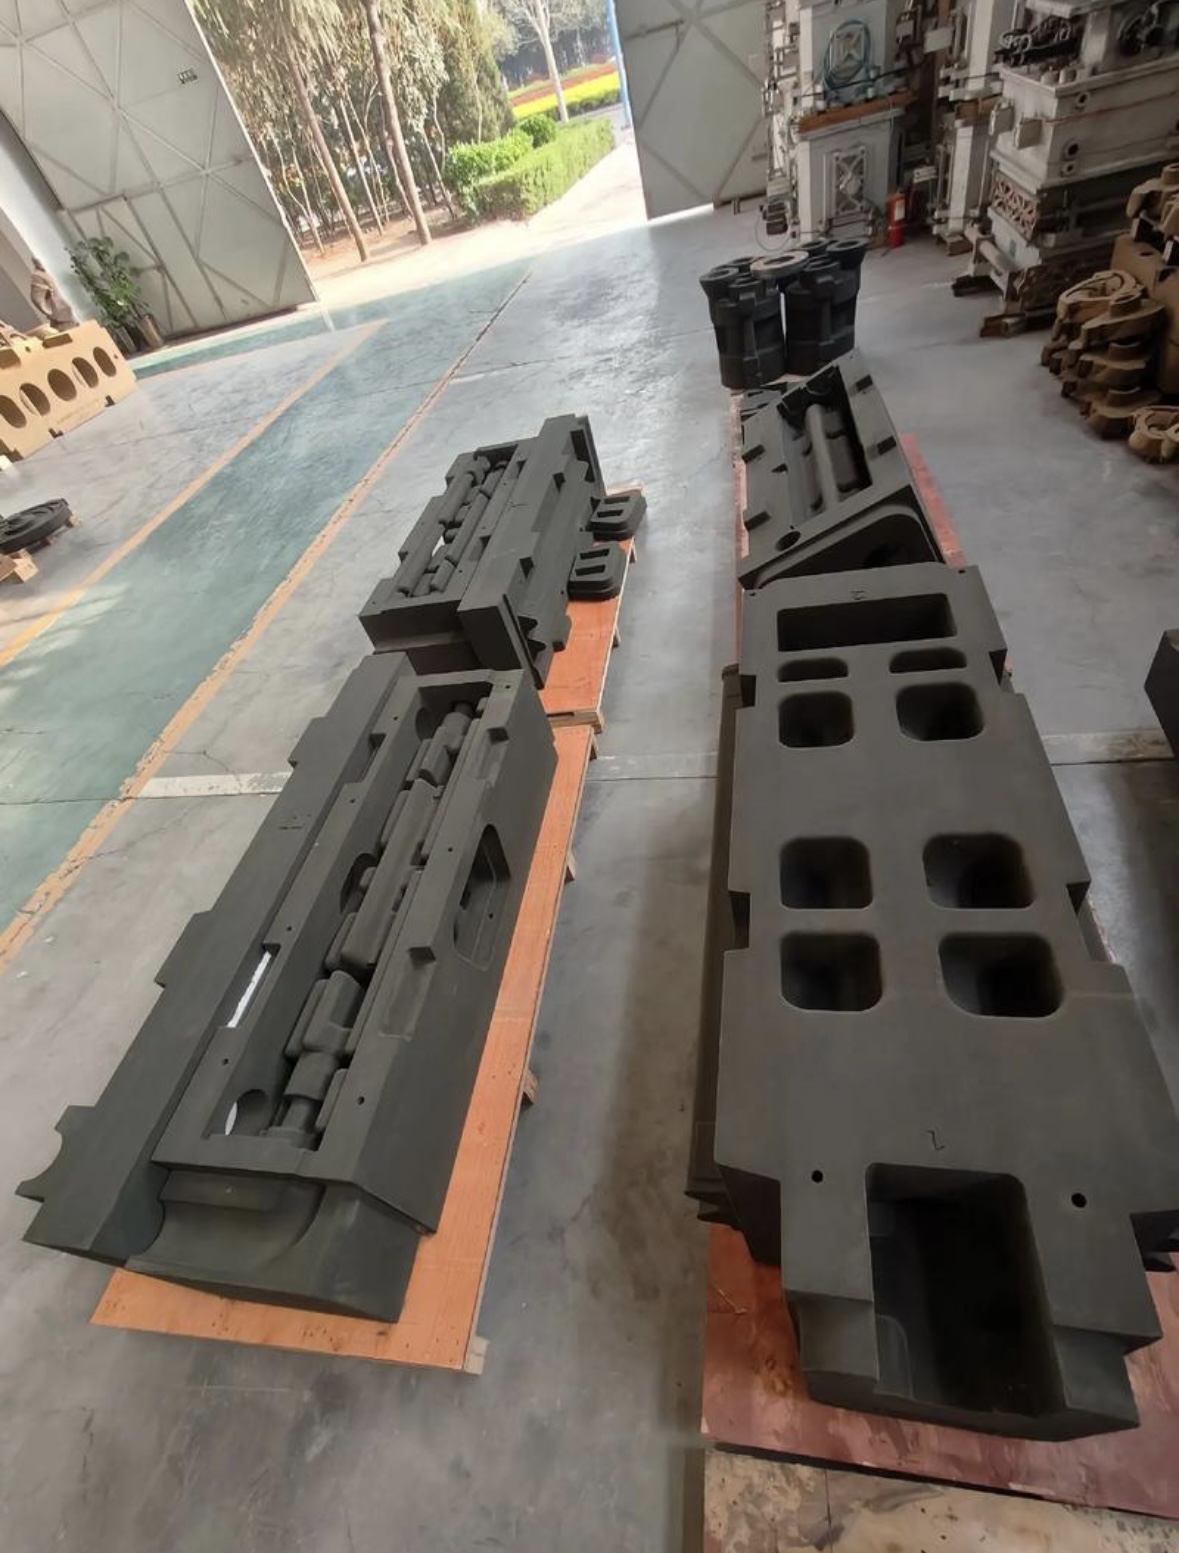
3) Распространенные проблемы с песчаными кернами при добыче и их основные причины
Ниже приведены наиболее частые сбои, связанные с ядром, наблюдаемые в реальном производстве, с основными причинами, связанными с созданием ядра, которые имеют техническое значение.
Проблема 1: Дефекты газа (отверстия, пористость, вздутия)
Типичные симптомы:
-
Отверстия на внутренних поверхностях
-
Кластеры пористости вблизи отпечатков керна или толстых срезов
-
Вздутия в горячих точках
Основные причины:
-
Высокая дозировка связующего или неравномерное его распределение.
-
Низкая проницаемость из-за чрезмерного количества мелких частиц или чрезмерного уплотнения.
-
Загрязнение влагой (особенно в неорганических сердечниках или сердечниках с покрытием)
-
Плохая конструкция вентиляции и газовые карманы.
-
Зоны медленного отверждения, сохраняющие летучие вещества.
Проблема 2: Включения песка, эрозия и дефекты промывки.
Типичные симптомы:
-
Включения песка внутри отливки
-
Линии эрозии возле ворот или зон высокоскоростного потока
-
Грубые внутренние поверхности и локальное проникновение металла.
Основные причины:
-
Низкая жаропрочность или слабый поверхностный слой
-
Плохая однородность уплотнения
-
Слабые края/углы из-за неполного заполнения.
-
Среда, которая распадается на угловатые фрагменты при термическом ударе.
Проблема 3: пригар, спекание и трудная очистка
Типичные симптомы:
-
Сильно прилипший песок на внутренних поверхностях
-
Спеченный слой, устойчивый к вытряске
-
Увеличенное время шлифования и очистки.
Основные причины:
-
Химическое взаимодействие примесей среды с оксидами металлов
-
Локальный перегрев и проникновение металла в поверхность активной зоны
-
Среды с плохой стабильностью огнеупорности при высокой термической нагрузке
-
Несовместимость покрытия со структурой поверхности базовой среды
Проблема 4: Размерный сдвиг и изменение внутренней геометрии
Типичные симптомы:
-
Внутренние каналы вне местоположения
-
Несоответствие обработки или неудачные испытания на герметичность
-
Вариации от партии к партии, несмотря на стабильность оснастки
Основные причины:
-
Тепловое расширение среды и реакция на тепловой удар
-
Неравномерное уплотнение, вызывающее неравномерную тепловую деформацию
-
Внутренние напряжения, вызванные вулканизацией, в длинных/тонких стержнях
-
Несоответствующая классификация или содержание мелких частиц, приводящие к разному поведению упаковки.
Проблема 5: Растрескивание, поломка и повреждение сердечника при обращении с ним.
Типичные симптомы:
-
Треснувшие сердечники при извлечении или во время сборки
-
Поломка и сколы кромок
-
Повреждение основной печати
Основные причины:
-
Локальные слабые зоны из-за плохой текучести или сегрегации.
-
Связующая пленка не однородна.
-
Слишком хрупкая отвержденная матрица (избыток связующего или неправильный профиль отверждения)
-
Форма частиц среды, создающая концентрацию напряжений
Проблема 6: Плохая собираемость (сильная вытряска, защемление активной зоны)
Типичные симптомы:
-
Сердечник остается твердым после заливки
-
Большие трудозатраты на внутреннюю очистку
-
Риск повреждения отливки во время встряхивания
Основные причины:
-
Слишком прочная матрица при температуре заливки
-
Среды, которые спекаются и скрепляются вместе
-
Система связующего и взаимодействие сред, обеспечивающее высокую остаточную прочность
4) Где помогает плавленый керамзитовый песок: механизмы, имеющие значение в основных помещениях
Плавленый керамзитовый песок представляет собой инженерный керамический материал. При изготовлении стержней его ценность лучше всего понимать как «рычаг стабильности процесса». Он не заменяет хорошую конструкцию сердечника, вентиляцию или контроль связующего вещества, но может снизить чувствительность к переменным параметрам, вызывающим дрейф.
4.1 Текучесть и полнота заполнения сложных стержневых ящиков
В реальных стержневых цехах самая сложная геометрия — это не большая полость, а тонкие ребра, углы и длинные внутренние проходы. Стабильность СМИ поддерживает:
-
Более последовательное заполнение тонких срезов
-
Снижен риск появления незаполненных углов и слабых краев.
-
Меньше разделения во время съемки, обеспечивая равномерную плотность
Когда плотность однородна, прочность и проницаемость более предсказуемы по всему сердечнику.
4.2 Сбалансированная проницаемость и прочность
В основных помещениях постоянно происходит компромисс между проницаемостью и прочностью. Слишком плотный и газообразный, слишком открытый и слабый. Носитель со стабильной оценкой и контролируемыми размерами штрафов обеспечивает более воспроизводимое «окно»:
-
Более стабильные пути выхода газа
-
Снижена необходимость увеличения связующего только для достижения целей по силе.
-
Снижение риска газовых дефектов, вызванных растворами с избытком связующего
4.3 Термическая стабильность: контроль изменений, вызванных тепловым расширением
Точность внутренних размеров зависит от того, как сердечник ведет себя при высокой температуре. Меньшее расширение и стабильный тепловой отклик могут помочь уменьшить:
-
Внутренние сдвиги, связанные с тепловым расширением
-
Зарождение трещин от термического напряжения
-
Вариативность в зависимости от заливки, особенно для длинных тонких стержней.
Это особенно актуально, когда отливка имеет узкие внутренние допуски или каналы, критичные к утечке.
4.4 Целостность поверхности и снижение проникновения металла
Даже при использовании покрытий основная среда влияет на поведение поверхности в условиях турбулентности и давления:
-
Улучшенная стойкость к эрозии при стабильной прочности в горячем состоянии.
-
Снижение склонности к локальным поломкам у ворот или вблизи горячих точек.
-
Более стабильное качество внутренней поверхности, что сокращает время последующей очистки.
4.5 Более чистый контроль процесса: уменьшение дрейфа от партии к партии
Многие основные дефекты происходят из-за дрейфа, а не из-за «разовых ошибок». Согласованность медиа помогает снизить:
-
Изменение крутящего момента смешивания и потребности в связующем
-
Изменение характеристик отверждения (проникновение газа, теплопередача)
-
Изменения из-за сезонного воздействия влажности и накопления пыли.
В производственной среде меньший дрейф означает меньшее количество изменений параметров и меньшее количество «загадочных дефектов».
5) Практическое руководство: как основные магазины оценивают изменения в СМИ
Когда литейный или основной цех рассматривает возможность смены носителя, лучший подход — рассматривать это как структурированную проверку, а не как упражнение методом проб и ошибок. Типичный контрольный список оценки включает в себя:
-
Кривая прочности ядра
-
Немедленная обработка и 24-часовая прочность
-
Горячие прокси-тесты, когда они доступны
-
Проницаемость и поведение газа
-
Измеренная проницаемость при представительном уплотнении
-
Проверка выделения газа, если внутренняя пористость является известной проблемой
-
Повторяемость размеров
-
Оцените критически важные внутренние функции в нескольких сменах и партиях
-
Учитывайте влияние времени хранения (сборка в тот же день или на следующий день)
-
Поверхность и усилия по очистке
-
Сравнить качество внутренней поверхности
-
Отслеживайте время встряхивания и часы внутренней очистки
-
Картирование дефектов
-
До/после дефекта Парето на включения, пористость, пригар
-
Дефект связи возвращается к измеримым основным параметрам
Это самый быстрый способ определить, являются ли улучшения реальными, повторяемыми и масштабируемыми.
6) Резюме: Технический взгляд на вопрос «Почему выбор СМИ меняет основные результаты»
Характеристики песчаного сердечника определяются не только связующим веществом. Среда определяет структуру упаковки ядра, пути проницаемости, термическую реакцию и стабильность среды отверждения. После начала заливки эти свойства определяют, будут ли выходить газы, будет ли удерживаться поверхность и останутся ли внутренние размеры постоянными.
Плавленый керамзитовый песок ценен при изготовлении стержней, поскольку он может улучшить повторяемость процесса при смешивании, обстреле, отверждении, хранении и заливке, снижая чувствительность, которая часто приводит к дефектам и доработкам в современных операциях литья. В мире более сложных отливок, более тонких стенок, более жестких внутренних допусков и более сильного ценового давления стабильность – это не роскошь; это конкурентное требование.
Процесс имеет значение: почему литье по выплавляемым моделям (EPC/LFC) требует другой «песчаной системы»
Связанная статья