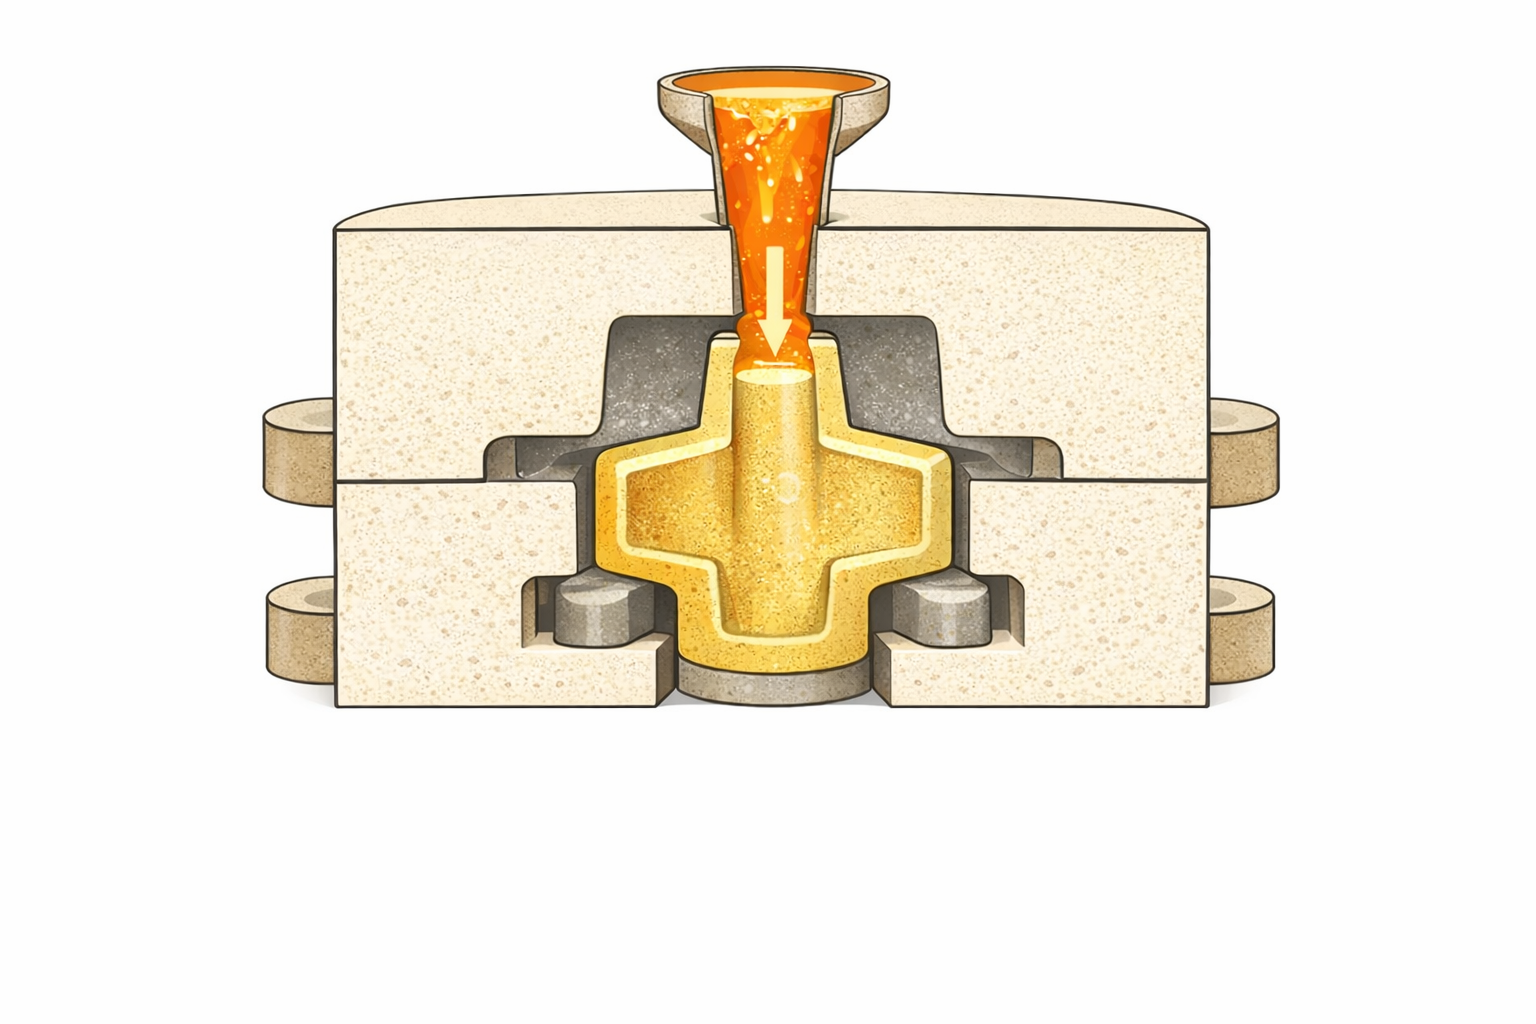
Процесс имеет значение: почему литье по выплавляемым моделям (EPC/LFC) требует другой «песчаной системы»
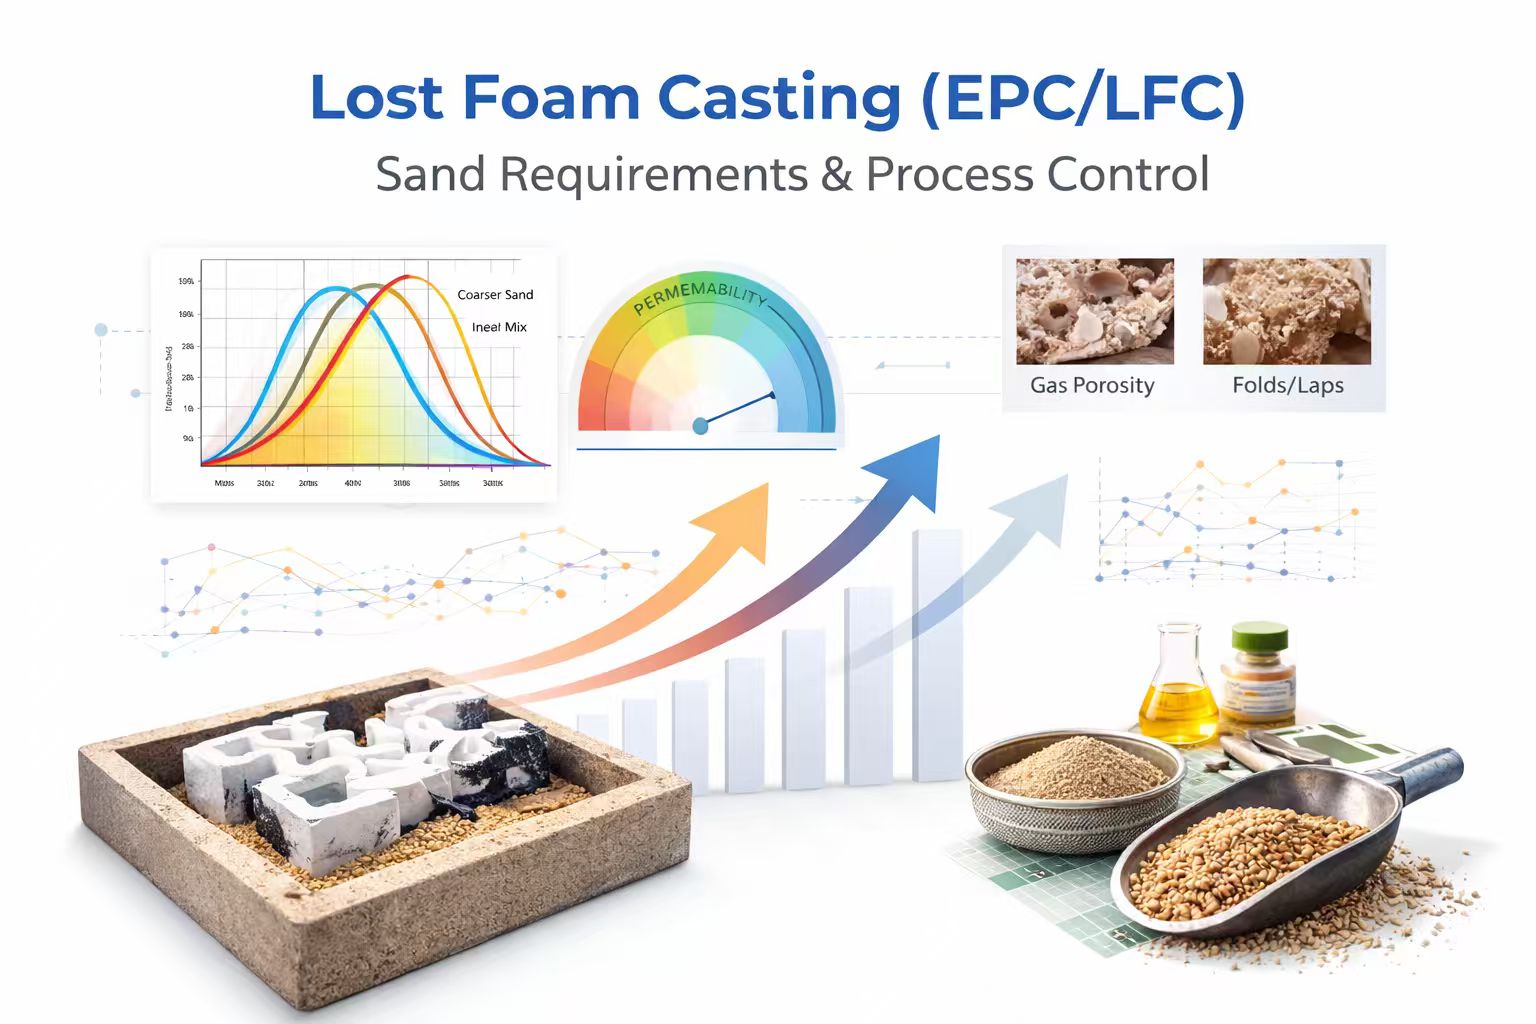
Краткое напоминание: как работает EPC/LFC (и почему песок «активен»)
Упрощенная последовательность LFC:
-
Группа узоров из пенопласта EPS собрана и покрыта
-
Выкройка помещается в колбу и заполняетсясухой, несвязанный песок
-
Вибрация уплотняет песок, поддерживая геометрию пены.
-
Во многих установках применяется вакуум, чтобы стабилизировать форму и улучшить эвакуацию газов.
-
Во время заливки рисунок пены разлагается; металл продвигается, а продукты разложения должны выходить через покрытие и песчаную подушку
Так что песок — это не просто «контейнер». Это становитсясеть динамической проницаемостиэто может либо помочь процессу работать правильно, либо улавливать газы и остатки, вызывающие дефекты.
«Требования к песку», которые фактически контролируют результаты LFC
1) Проницаемость не является факультативной — это запас безопасности процесса.
В LFC выделение газа происходит непрерывно во время наполнения. Если газ не может выйти достаточно быстро, вы увидите смесь:
-
пористость / газовая пористость
-
складки и загибы (особенно на тонких стенах)
-
сбои в работе (из-за нестабильного металлического фронта)
-
поверхностные углеродные дефекты или пленки, связанные с сажей (в зависимости от сплава/системы)
Что посмотреть:проницаемость – это не просто одно число; это зависит от:
-
гранулометрический состав (PSD)
-
содержание мелких частиц и пыли
-
уровень уплотнения (время/амплитуда вибрации)
-
местная упаковка вблизи сложных свойств пены
Даже если ваш основной песок кажется «достаточно крупным», чрезмерная мелочь или чрезмерное уплотнение могут снизить проницаемость там, где она вам больше всего нужна.
2) Стабильность PSD важнее, чем «одна цель AFS»
Многие магазины LFC ориентируются на один показатель пробы AFS. На практике два песка с одинаковым средним значением AFS могут вести себя совершенно по-разному.
Обычно лучше всего работает следующее:
-
аконтролируемое, повторяемое распределение по ситам
-
низкая ультрамелкая фракция (пыль/мелкая фракция)
-
минимальный ежедневный дрейф, вызванный возвратом, погрузочно-разгрузочными работами или дроблением зерна
Почему это важно в LFC:пена разлагается и создает локализованные выбросы газа. При более плотной укладке деталей формы (больше мелочи, больше угловатых фрагментов) откачка газов становится неравномерной → дефекты становятся «случайными» и трудновоспроизводимыми.
3) Форма частиц влияет на поведение при уплотнении (и постоянство дефектов)
Независимо от того, используете ли вы кремнезем, керамику или другие материалы, действует один и тот же принцип:
-
Более сферические/круглые зерна→ более предсказуемая упаковка и текучесть при вибрации; меньший риск локального «запирания»
-
Больше угловатых зерен→ более высокая блокировка; проницаемость становится более чувствительной к вибрации, что приводит к неравномерной вентиляции
LFC необычайно чувствителен к локальным изменениям уплотнения, поэтомупостоянство формы зеренстановится рычагом стабильности производства.
4) Влага и загрязнение: небольшие количества, большие последствия.
Поскольку в LFC часто используется сухой несвязанный песок, магазины полагают, что влажность не имеет значения. Но даже незначительное попадание влаги (хранение, сезон дождей, недостаточная сушка, переработанный песок) может увеличить газообразование и снизить проницаемость.
К факторам загрязнения часто относятся:
-
накопление пыли в системе
-
хлопья покрытия и остатки смешиваются с песком
-
избыточная регенерированная фракция без эффективной классификации
-
загрязнение маслом/смазкой оборудования
Это не всегда приводит к немедленному сбою, но увеличивает количество дефектов и изменчивость.
5) Покрытие является «привратником» между разложением пены и выходом песка.
яn ЛФК покрытие выполняет сразу три задачи:
-
обеспечивает чистоту поверхности и уменьшает проникновение металла
-
регулирует выход газов (контроль проницаемости)
-
улучшает обработку рисунка и уменьшает эрозию песка
Реальность:покрытие — вот где начинаются многие проблемы с LFC, потому что это первый барьерный газ, через который должен пройти.
Распространенные режимы отказа:
-
слишком низкая проницаемость покрытия → скачки давления газа → складки/пористость
-
покрытие слишком толстое или неровное → локальное ограничение вентиляции
-
растрескивание/отслаивание покрытия → песчаная эрозия, включения, поверхностные струпья
«Хороший песок» не может компенсировать покрытие, блокирующее вентиляцию.
Случай из реальной жизни (анонимизированная композиция из типичных операций LFC)
На линии LFC среднего размера, отливающей железные детали среднего размера, возникала повторяющаяся картина дефектов:
-
в целом хорошее заполнение большую часть дней
-
внезапные шипы отверстий и линий сгиба на тонких ребрах
-
дефекты сосредоточены вблизи верхних частей и сложных карманов
Что они изначально подозревали:конструкция литника или температура заливки.
Каковы были первопричины:сочетание сноса песчаной системы и неравномерности уплотнения.
Основные выводы:
-
содержание штрафов постепенно увеличивалось из-за возврата и недостаточной классификации
-
время вибрации было увеличено для «улучшения поверхности», но некоторые зоны были чрезмерно уплотнены.
-
нанесение покрытия варьировалось в зависимости от оператора — некоторые участки были слишком толстыми
Корректирующие действия, стабилизировавшие доходность:
-
добавлен более жесткий контроль над распределением по ситам и удалением мелочи
-
стандартизированные настройки вибрации по семействам деталей (а не «одна настройка для всех»)
-
введен простой контроль качества покрытия: проверка вязкости + контрольная толщина мокрой пленки
-
улучшенный контроль сухости песка во влажные периоды
В результате не получился «идеальный песок». Это былосистема контролируемого песка— стабильное PSD + стабильное уплотнение + стабильное покрытие.
Распространенные дефекты LFC и какое отношение к ним имеет песочная система
А) Газовая пористость/пористость
Часто связано с:
-
недостаточная производительность вентиляции (слишком плотный песок, слишком много мелких частиц)
-
проницаемость покрытия слишком низкая или слишком толстая
-
влага/загрязнения увеличивают газообразование
-
нестабильный вакуум (при использовании вакуумной формовки)
Первые проверки:
-
Тенденция уровня мелких частиц/пыли с течением времени
-
ситовой анализ по сравнению с исходным уровнем
-
контроль толщины покрытия и проницаемости
-
стабильность вакуума и утечки
Б) Складки/перехлестки/"холодные замыкания", которые выглядят как проблемы с потоком
В ЛФК складки часто возникают из-занеустойчивость газометаллического фронтаа не только классическая турбулентность.
Авторы:
-
ограничен выход газа (покрытие + плотный песок)
-
неравномерное уплотнение, создающее локализованное давление газа
-
слишком агрессивная вибрация, создающая твердые зоны возле пенопластовых поверхностей
Корректирующее направление:
-
восстановить запас вентиляции (уменьшить мелкие частицы, отрегулировать вибрацию, проверить покрытие)
-
сохраняйте постоянство уплотнения, а не «максимальное»
C) Пригар/проникновение песка/шероховатость поверхности
На это могут повлиять:
-
слабость покрытия или неравномерная толщина
-
нестабильность упаковки песка, приводящая к локализованным разрывам
-
Проблемы с формой/размером зерен, вызывающие различное поведение контакта на границе раздела
Примечание:стремление к чистоте поверхности путем чрезмерного уплотнения может иметь неприятные последствия из-за уменьшения вентиляции.
Г) Включения/струпы/эрозионные дефекты
Часто связано с:
-
отслаивание покрытия
-
песчаная эрозия из-за плохого уплотнения в некоторых зонах
-
скопление пыли в контуре подачи песка
Исправить приоритет:
-
целостность покрытия + чистота песка + контролируемая вибрация
Практический план контроля: что литейному цеху следует отслеживать еженедельно
Если вам нужна стабильность выхода EPC/LFC, отслеживайте систему как «цикл процесса», а не как сырье:
Песок
-
распределение по ситам (не только средней крупности)
-
Тенденция штрафов/пыли
-
влага (особенно сезонная)
-
стабильность соотношения восстановленного/нового состава смеси
-
показатели чистоты (визуальная запыленность, остатки)
Уплотнение
-
настройки вибрации по семействам деталей
-
проверка повторяемости (время, амплитуда, процедура заполнения колбы)
-
проблемы локальной плотности для сложной геометрии
Покрытие
-
вязкость и практика смешивания
-
однородность толщины
-
консистенция высыхания
-
подход к проницаемости (должен соответствовать газовой нагрузке детали)
Вакуум (если применимо)
-
стабильность уровня вакуума
-
проверка утечек
-
обслуживание фильтра/линии
Часто задаваемые вопросы (для инженеров EPC/LFC и руководителей производства)
1) Что важнее в LFC: более мелкий песок для чистоты поверхности или более крупный песок для проницаемости?
Проходимость обычно побеждает в первую очередь. Качество поверхности часто лучше улучшить за счет контроля покрытия и стабильного уплотнения, а не за счет слишком мелкого измельчения песка.
2) Почему вдруг количество дефектов увеличилось после того, как в прошлом месяце «все было хорошо»?
Потому что LFC чувствителен к постепенному дрейфу: накоплению мелких частиц, изменениям в регенерации, влажности и различиям между операторами в вибрации или толщине покрытия.
3) Можем ли мы исправить пористость LFC, всего лишь изменив температуру литования и заливки?
Иногда это помогает, но если основной причиной является ограничение вентиляции (покрытие + плотный песок + мелкая мелочь), терморегулировка/регулировка литников часто только «устраняют дефекты».
4) Должны ли мы всегда максимизировать вибрацию для повышения прочности формы?
Нет. Чрезмерное уплотнение может уменьшить вентиляцию и создать локальные твердые зоны, что сделает эвакуацию газа неравномерной.
5) Какой самый быстрый способ определить, в чем проблема: в покрытии или в песке?
Сравните расположение дефектов с постоянством толщины покрытия, затем проверьте смещение мелких частиц/PSD и настройки уплотнения. Если дефекты скапливаются в карманах/тонких стенках, серьезным подозрением является ограничение вентиляции.
Техническая характеристика: как изготавливаются песчаные стержни и где плавленый керамзитовый песок добавляет реальную технологическую ценность
Установки с песком, покрытым смолой (RCS), нефильтрованный: механизмы дефектов и повторяемый технологический интервал
Связанная статья