プロセスが重要: 失われた発泡鋳造 (EPC/LFC) に別の「サンド システム」が必要な理由
簡単なおさらい: EPC/LFC の仕組み (および砂が「アクティブ」である理由)
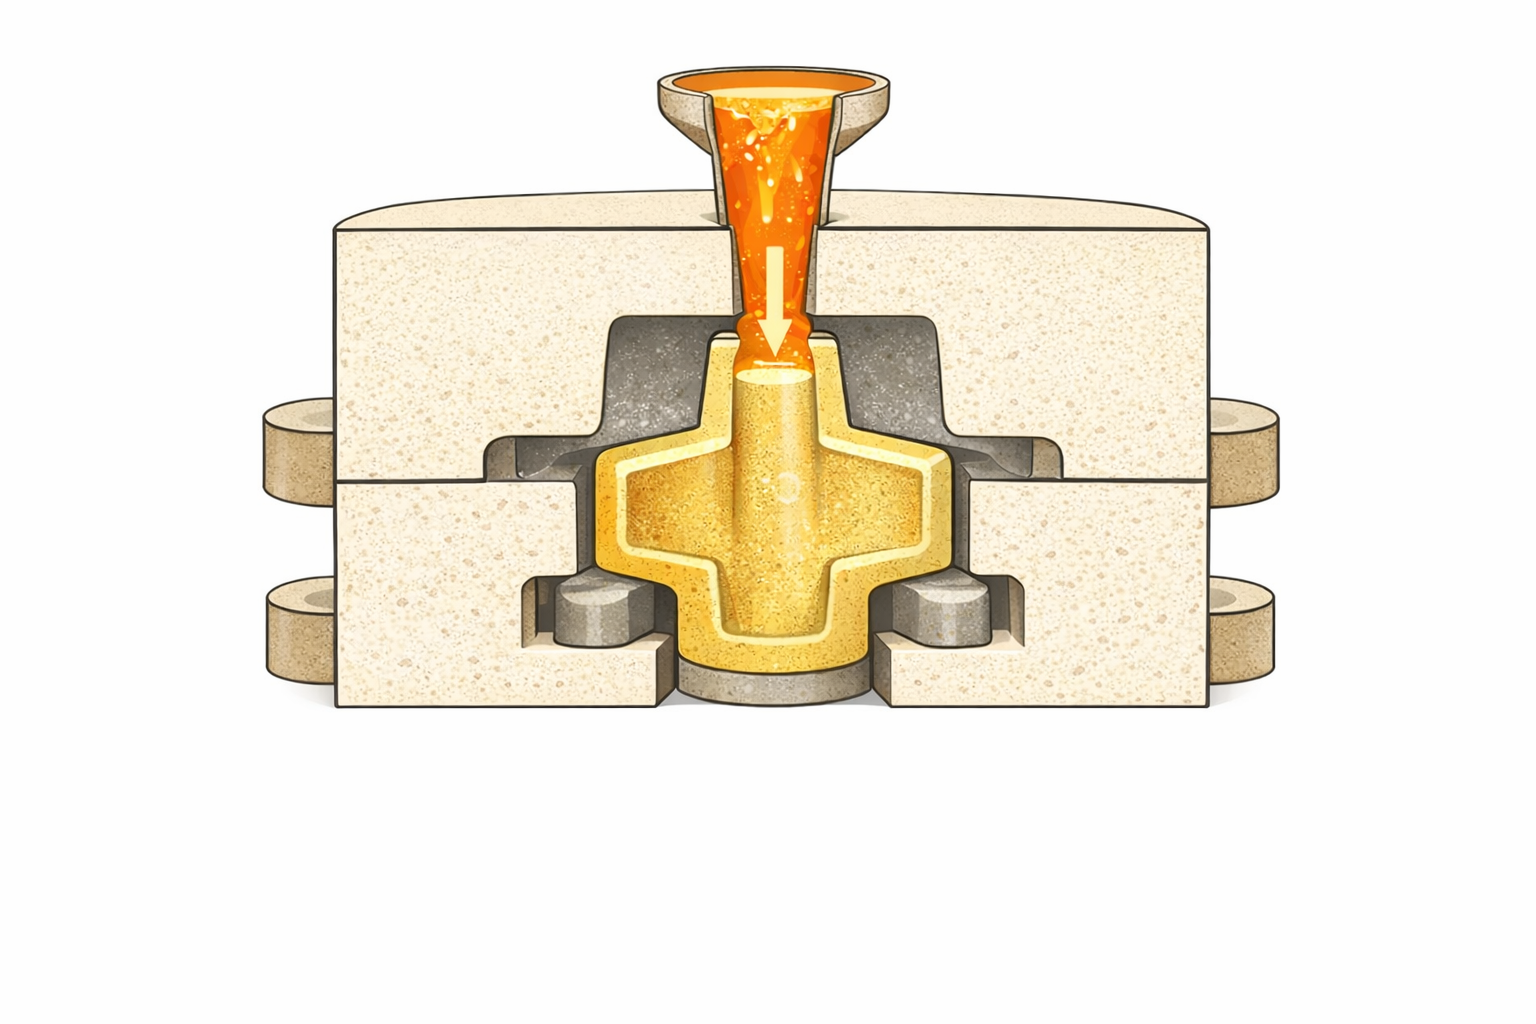
簡略化された LFC シーケンス:
-
EPSフォームパターンクラスターを組み立ててコーティング
-
パターンをフラスコに入れ、乾いた、結合していない砂
-
振動により砂が圧縮され、フォームの形状がサポートされます。
-
多くのセットアップでは、金型を安定させ、ガスの排出を改善するために真空が適用されます。
-
注ぐ間、泡のパターンは分解します。金属は前進する一方で、分解生成物はコーティングと砂床を通って出て行かなければなりません
つまり、砂は単なる「容器」ではないのです。それは、動的透過ネットワークこれは、プロセスが美しく機能するのに役立つこともあれば、欠陥の原因となるガスや残留物を捕捉することもできます。
実際にLFCの結果を左右する「砂の要件」
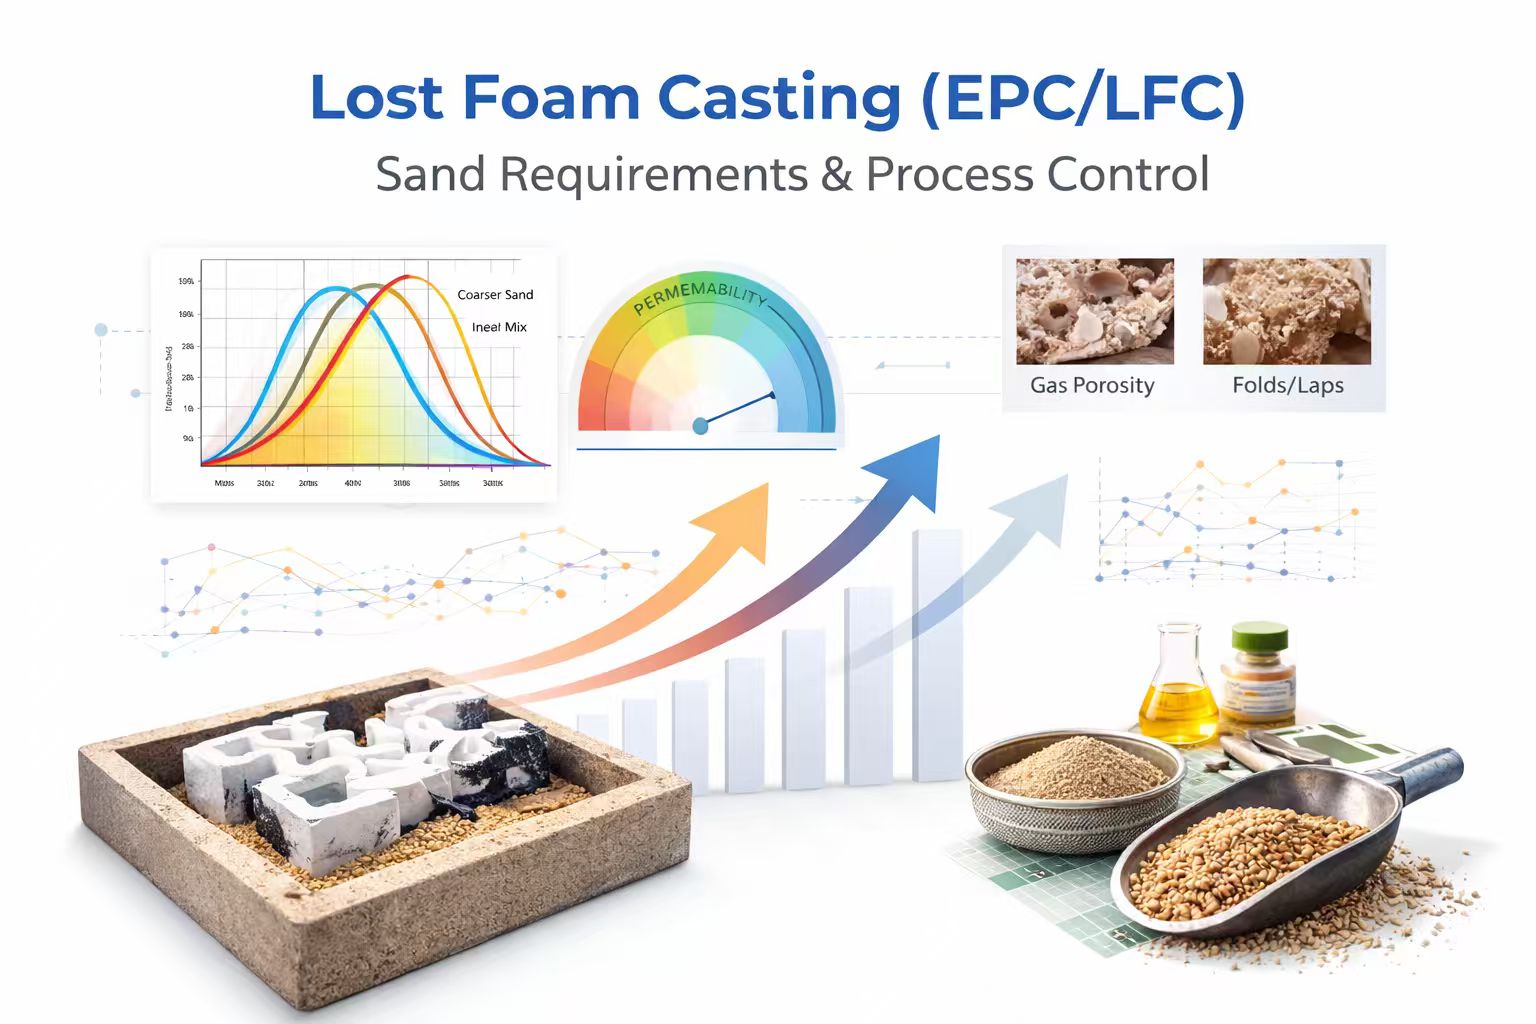
1) 透過性はオプションではありません。プロセスの安全マージンです。
LFC では、充填中にガスが発生し続けます。ガスが十分に早く排出できない場合は、次のような状態が混在します。
-
ピンホール / ガス気孔率
-
折り目やラップ(特に薄い壁)
-
ミスラン(不安定な金属フロントから)
-
表面の炭素欠陥または煤関連膜 (合金/システムに応じて)
見るべきもの:透過率は単なる単一の数値ではありません。それは以下に依存します:
-
粒度分布 (PSD)
-
微粒子含有物と粉塵
-
圧縮レベル(振動時間/振幅)
-
複雑な発泡体の近くの局所的な充填
ベース砂が「十分に粗い」ように見えても、過度の細かい砂や過度の圧縮により、最も必要な部分の透水性が損なわれる可能性があります。
2) PSD の安定性は「1 つのターゲット AFS」よりも重要です
多くの LFC ショップは単一の AFS 粒度数値にこだわっています。実際には、同じ平均 AFS を持つ 2 つの砂の挙動が大きく異なる場合があります。
通常、最も効果的なのは次のとおりです。
-
ある制御された再現可能なふるい分け
-
超微粒子の含有率が低い (粉塵/微粒子)
-
再生、取り扱い、または砕けた穀物によって引き起こされる日々の変動を最小限に抑えます。
LFC においてそれが重要な理由:泡が分解し、局所的なガスの急増が発生します。金型の一部がより緊密にパックされると (より多くの微粉、より多くの角張った破片が)、ガスの排出が不均一になり、欠陥は「ランダム」になり、再現が困難になります。
3) 粒子の形状は圧縮挙動 (および欠陥の一貫性) に影響します。
シリカ、セラミック、またはその他のメディアを実行する場合でも、同じ原則が当てはまります。
-
より球状/丸い粒子→ 振動時の保圧と流れがより予測可能になります。ローカルの「ロック」のリスクが軽減される
-
より角張った粒子→ より高い連動性。透過性が振動に敏感になり、不均一な通気が発生します。
LFC は局所的な圧縮の変動に異常に敏感であるため、粒子形状の一貫性生産安定レバーになります。
4) 湿気と汚染: 数は少ないが大きな影響
LFC では乾燥した未結合の砂を使用することが多いため、店舗では湿気は問題ないと考えられています。しかし、わずかな湿気の吸収(保管、雨季、不十分な乾燥、再利用された砂)でも、ガスの発生が増加し、浸透性が低下する可能性があります。
汚染の要因としては、次のようなものがよくあります。
-
システム内の塵の蓄積
-
コーティングのフレークと残留物が砂に混ざる
-
効果的な分類を行わない過剰な回収画分
-
機器からのオイル/グリースの汚染
これらは常に直ちに障害を引き起こすわけではありませんが、欠陥率とばらつきが増加します。
5) コーティングは泡の分解と砂の排出の間の「門番」です
私LFC では、コーティングは一度に 3 つの仕事を行います。
-
表面仕上げを行い、金属の侵入を軽減します
-
ガスの逃げを制御(透過性制御)
-
パターンの取り扱いを改善し、砂の浸食を軽減します
現実:コーティングは多くの LFC 問題の始まりです、これは通過しなければならない最初のバリアガスであるためです。
一般的な障害モード:
-
コーティングの浸透性が低すぎる → ガス圧力スパイク → ひだ/気孔
-
コーティングが厚すぎるか不均一 → 局所的なベント制限
-
塗装クラック・剥離 → サンドエロージョン、インクルージョン、表面かさぶた
「良質な砂」は、通気を妨げるコーティングを補うことはできません。
現実世界のケース (典型的な LFC 操作からの匿名化された複合情報)
中型の鉄部品を鋳造する中型 LFC ラインでは、次のような欠陥パターンが繰り返し発生しました。
-
ほとんどの日、全体的に良好な埋まり具合
-
薄いリブに突然現れるピンホールと折り目
-
上部セクションと複雑なポケットの近くに集中した欠陥
彼らが最初に疑ったこと:ゲート設計または注入温度。
根本的な原因は次のとおりです。砂系のドリフトと圧縮の不一致の組み合わせ。
主な調査結果:
-
回収と不十分な分類により、罰金の含有量は徐々に増加しました
-
「表面を改善する」ために振動時間が延長されましたが、特定のゾーンが過度に圧縮されました
-
コーティングの塗布はオペレーターによって異なり、一部の領域は厚すぎました
収量を安定させる是正措置:
-
ふるいの分配と微粉の除去をより厳密に制御できるようになりました
-
部品ファミリーごとに標準化された振動設定 (「すべてに 1 つの設定」ではない)
-
簡易コーティングQC導入:粘度チェック+ウェット膜厚目標
-
湿気の多い時期の砂の乾燥制御の改善
結果は「完璧な砂」ではありませんでした。そうだった制御された砂システム—安定した PSD + 安定した圧縮 + 安定したコーティング。
LFC の一般的な欠陥とサンド システムの関係
A) ガス気孔率/ピンホール
多くの場合、次のリンクにリンクされます。
-
不十分な通気能力(砂が密集しすぎ、微粉が多すぎる)
-
コーティングの浸透性が低すぎる、または厚すぎる
-
湿気/汚染によりガス発生が増加
-
真空が不安定(真空成形を使用する場合)
最初のチェック:
-
時間の経過に伴う微粉/粉塵レベルの傾向
-
ふるい分析とベースラインの比較
-
コーティングの厚さと浸透性の制御
-
真空の安定性と漏れ
B) 流れの問題のように見える折り目 / ラップ / 「コールド シャット」
LFC では、フォールドは多くの場合、ガスメタル前線の不安定性古典的な乱気流だけではなく。
寄稿者:
-
制限されたガス出口 (コーティング + 高密度砂)
-
不均一な圧縮により局所的なガス圧力が生じる
-
過度に激しい振動により、フォーム表面近くに硬いゾーンが形成される
修正方向:
-
ベントマージンの回復(微粒子の削減、振動の調整、コーティングの見直し)
-
圧縮を「最大」ではなく一貫性を保つ
C) 砂焼け・浸透・表面粗さ
これは次の影響を受ける可能性があります。
-
コーティングの弱さまたは不均一な厚さ
-
砂詰めが不安定で局所的な隙間が生じる
-
粒子の形状/サイズの問題により界面での接触挙動が異なる
注記:過度に圧縮して表面仕上げを追求すると、通気性が低下して逆効果になる可能性があります。
D) インクルージョン / かさぶた / エロージョン欠陥
多くの場合、次のリンクにリンクされます。
-
コーティング剥離
-
一部のゾーンでの不十分な締固めによる砂の侵食
-
砂回路内の粉塵の蓄積
修正の優先度:
-
コーティングの完全性 + 砂の清浄度 + 制御された振動
実践的な管理計画: ファウンドリが毎週追跡すべき内容
EPC/LFC の収率の安定性が必要な場合は、原材料のようにシステムを追跡するのではなく、「プロセス ループ」のようにシステムを追跡します。
砂
-
ふるい分け(平均粒度だけでなく)
-
微粒子/粉塵の傾向
-
湿気(特に季節)
-
再生/新ブレンド比の安定性
-
清浄度インジケーター (目視による粉塵負荷、残留物)
圧縮
-
部品ファミリーごとの振動設定
-
再現性チェック (時間、振幅、フラスコ充填手順)
-
複雑な形状の局所密度の問題
コーティング
-
粘度と混合の練習
-
厚さの均一性
-
乾燥の一貫性
-
透過性アプローチ (部品のガス負荷に一致する必要があります)
真空(該当する場合)
-
真空レベルの安定性
-
漏れチェック
-
フィルター・ラインのメンテナンス
FAQ (EPC/LFC エンジニアおよび生産マネージャー向け)
1) LFC では、表面仕上げのための細かい砂と、浸透性のための粗い砂のどちらがより重要ですか?
通常は透過性が優先されます。表面仕上げは、多くの場合、砂を細かくしすぎるよりも、コーティングの制御と安定した圧縮によって改善されます。
2) 先月は「すべて順調だった」のに、なぜ突然欠陥が増えたのでしょうか?
LFC は、微粒子の蓄積、再生の変化、湿度、および振動やコーティングの厚さにおけるオペレーターの違いなど、徐々に変化するものに敏感であるためです。
3) ゲートと注入温度を変更するだけで LFC の気孔率を修正できますか?
それが役立つ場合もありますが、根本的な原因がベントの制限(コーティング + 高密度の砂 + 微粉)である場合、熱/ゲート調整は多くの場合「欠陥を移動させる」だけです。
4) 金型の強度を高めるために、常に振動を最大化する必要がありますか?
いいえ、過剰な圧縮により通気が減少し、局所的なハードゾーンが形成され、ガスの排出が不均一になる可能性があります。
5) 問題がコーティングにあるのか砂にあるのかを診断する最も早い方法は何ですか?
欠陥の位置とコーティングの厚さの一貫性を比較し、微粉/PSD ドリフトと圧縮設定を確認します。ポケットや薄い壁に欠陥が集中している場合は、通気制限が強く疑われます。
技術特集: 砂中子の製造方法と、溶融セラムサイト砂が真のプロセス価値を追加する場所
樹脂コーティング砂 (RCS) プラント、ろ過されていない: 欠陥のメカニズムと再現可能なプロセスウィンドウ
関連記事