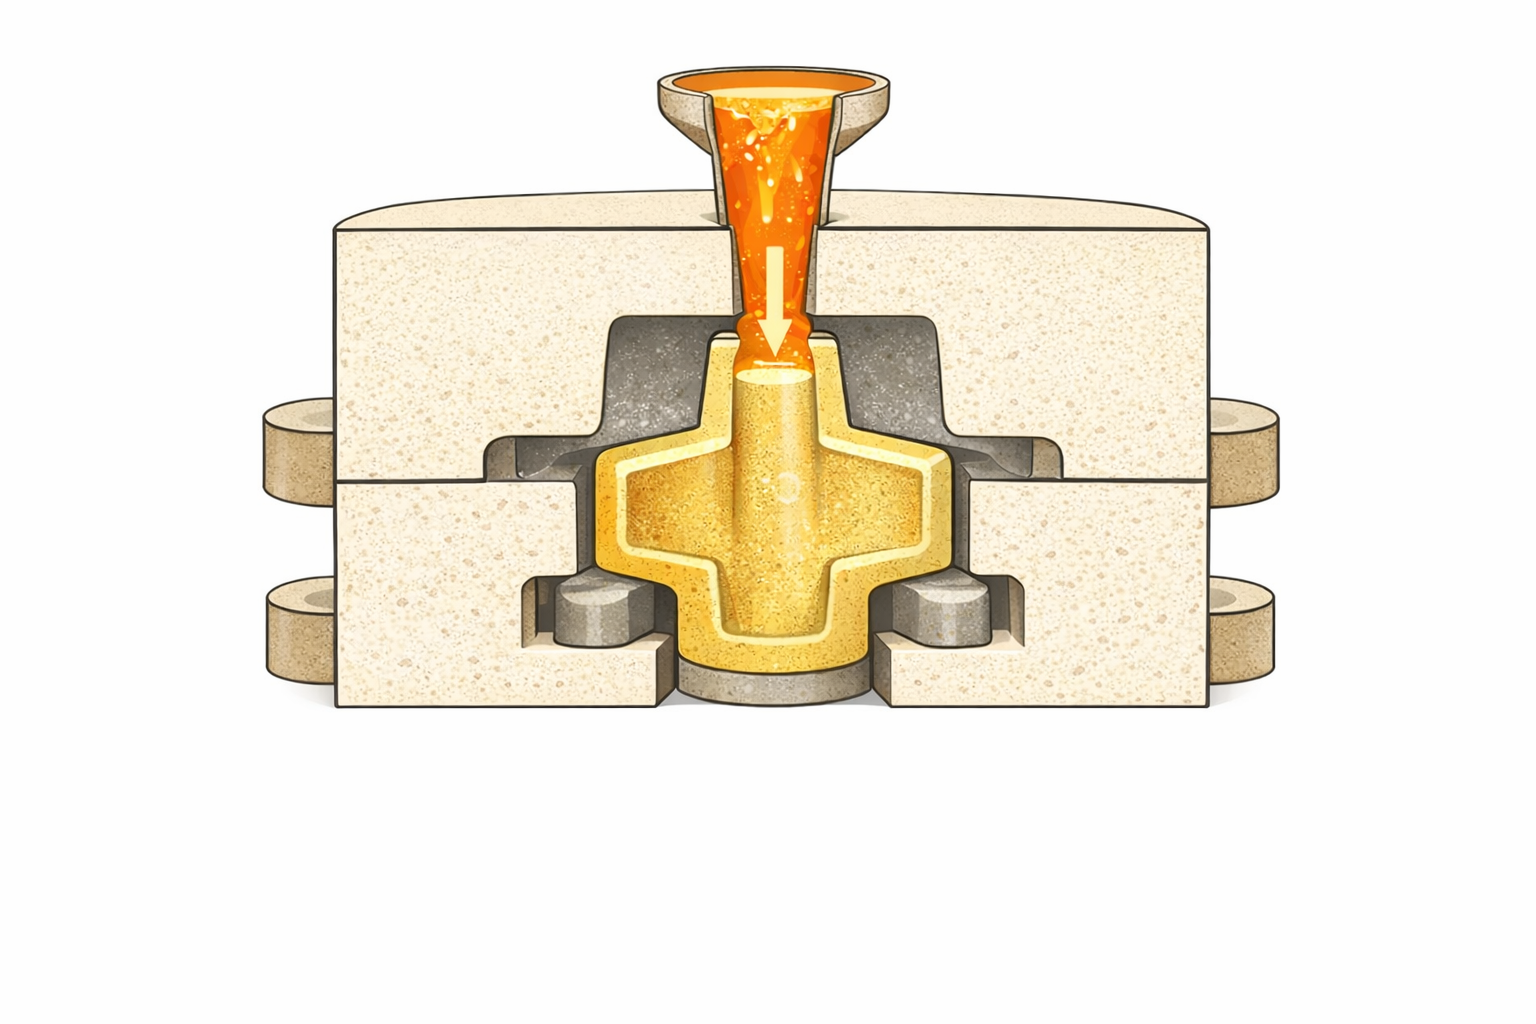
공정 문제: 로스트 폼 주조(EPC/LFC)에 다른 "모래 시스템"이 필요한 이유
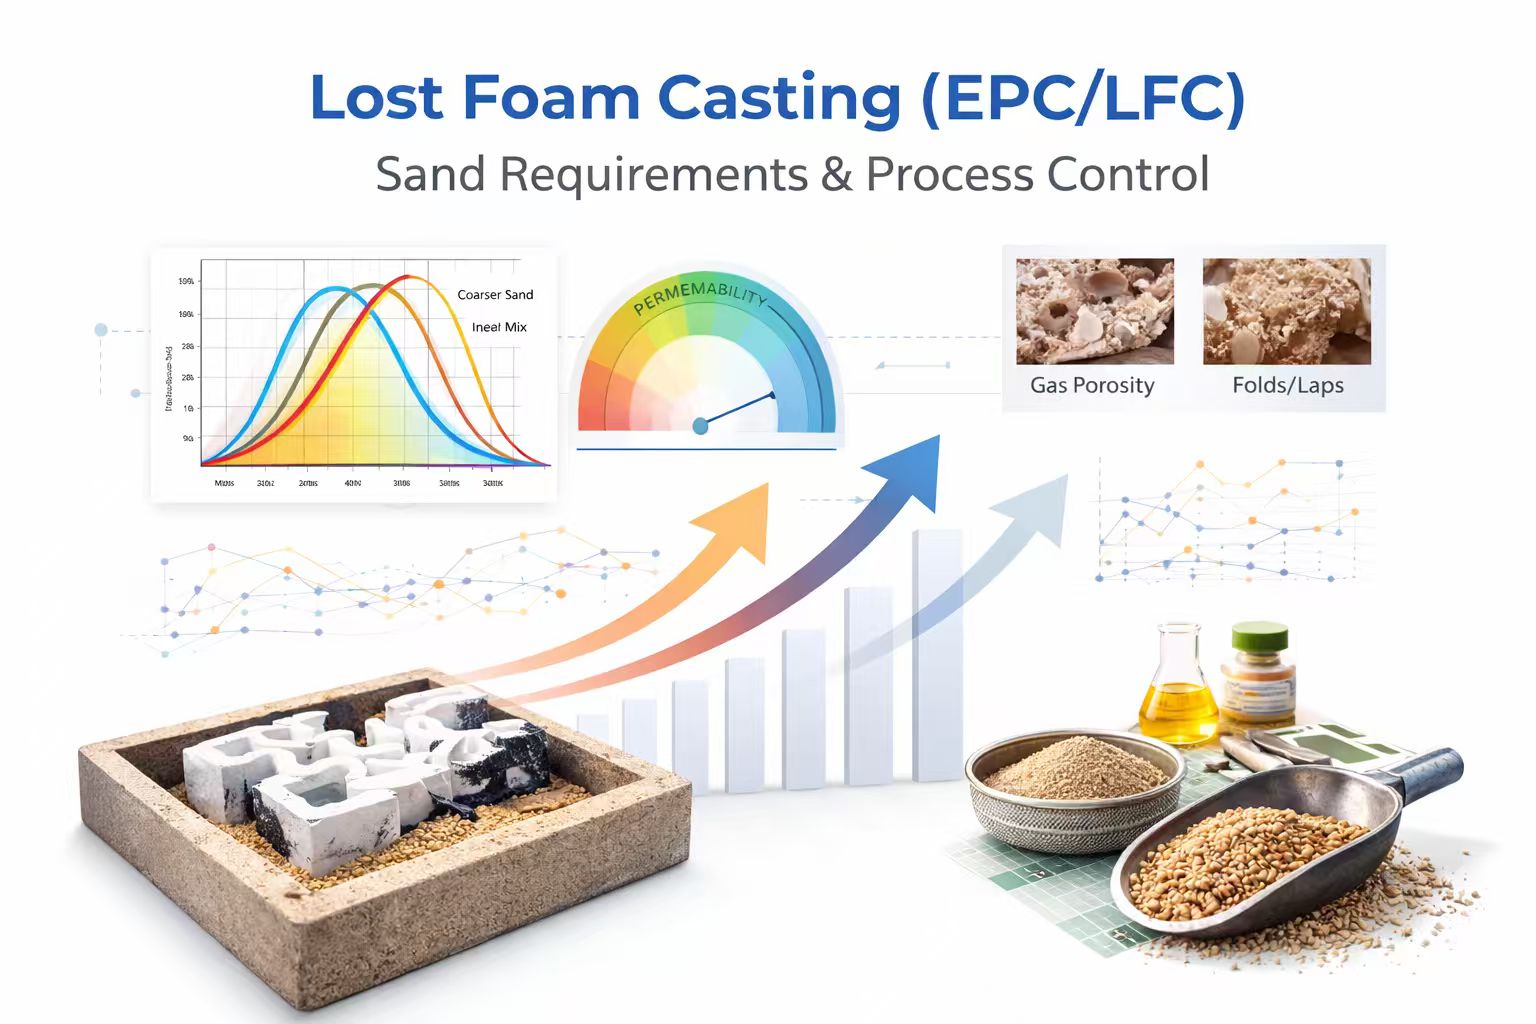
빠른 복습: EPC/LFC 작동 방식(그리고 모래가 "활성"인 이유)
단순화된 LFC 시퀀스:
-
EPS 폼 패턴 클러스터가 조립 및 코팅됩니다.
-
패턴을 플라스크에 넣고 채워줍니다.건조하고 접착되지 않은 모래
-
진동은 모래를 압축하여 폼 형상을 지지합니다.
-
많은 설정에서 금형을 안정화하고 가스 배출을 개선하기 위해 진공이 적용됩니다.
-
붓는 동안 폼 패턴이 분해됩니다. 분해 생성물이 코팅과 모래층을 통해 빠져나가는 동안 금속은 전진합니다.
그러므로 모래는 단순한 “용기”가 아닙니다. 그것은동적 투자율 네트워크공정이 아름답게 작동하도록 돕거나 결함을 일으키는 가스와 잔류물을 가둘 수 있습니다.
실제로 LFC 결과를 제어하는 "모래 요구 사항"
1) 투과성은 선택 사항이 아닙니다. 공정 안전 마진입니다.
LFC에서는 충전 중에 가스가 지속적으로 생성됩니다. 가스가 충분히 빠르게 빠져나가지 못하는 경우 다음과 같은 현상이 나타날 수 있습니다.
-
핀홀 / 가스 다공성
-
접힌 부분과 겹쳐진 부분(특히 얇은 벽의 경우)
-
잘못된 실행(불안정한 금속 전면에서)
-
표면 탄소 결함 또는 그을음 관련 필름(합금/시스템에 따라 다름)
볼만한 동영상:투과성은 단순한 숫자가 아닙니다. 그것은 다음에 달려 있습니다:
-
입자 크기 분포(PSD)
-
미세분 함량 및 먼지
-
압축 수준(진동 시간/진폭)
-
복잡한 폼 기능 근처의 로컬 패킹
기본 모래가 "충분히 거친" 것처럼 보이더라도 과도한 미세함이나 과도한 압축으로 인해 가장 필요한 곳의 투과성이 무너질 수 있습니다.
2) PSD 안정성은 '하나의 타겟 AFS'보다 중요합니다.
많은 LFC 매장은 단일 AFS 순도 수치에 집착합니다. 실제로 평균 AFS가 동일한 두 개의 모래는 매우 다르게 행동할 수 있습니다.
일반적으로 가장 잘 작동하는 방법은 다음과 같습니다.
-
에이제어되고 반복 가능한 체 분배
-
낮은 초미세 분율(먼지/미세먼지)
-
회수, 취급 또는 깨진 곡물로 인한 일상적인 드리프트 최소화
LFC에서 이것이 중요한 이유:폼이 분해되어 국부적인 가스 서지를 생성합니다. 몰드 팩의 부품이 더 촘촘하면(더 미세하고 각진 조각이 더 많음) 가스 배출이 고르지 않게 되고 → 결함이 "무작위"로 나타나 재현하기 어려워집니다.
3) 입자 모양은 압축 거동(및 결함 일관성)에 영향을 미칩니다.
실리카, 세라믹 또는 기타 매체를 사용하든 동일한 원칙이 적용됩니다.
-
더 구형/둥근 입자→ 진동 중 패킹 및 흐름을 더욱 예측 가능하게 합니다. 로컬 "잠김" 위험 감소
-
더 많은 각진 입자→ 더 높은 연동; 투과성이 진동에 더욱 민감해져서 통풍이 고르지 않게 됩니다.
LFC는 국부적인 압축 변화에 매우 민감합니다.입자 모양의 일관성생산 안정성의 지렛대가 됩니다.
4) 수분 및 오염: 적은 수, 큰 결과
LFC는 종종 건조하고 결합되지 않은 모래를 사용하기 때문에 상점에서는 습기가 중요하지 않다고 가정합니다. 그러나 약간의 수분 흡수(보관, 장마, 건조 부족, 모래 재활용)도 가스 발생을 증가시키고 투과성을 감소시킬 수 있습니다.
오염 동인에는 다음이 포함되는 경우가 많습니다.
-
시스템에 먼지가 쌓임
-
코팅 조각과 잔여물이 모래에 섞임
-
효과적인 분류 없이 과도한 재생 비율
-
장비의 오일/그리스 오염
이로 인해 항상 즉각적인 실패가 발생하는 것은 아니지만 결함률과 변동성이 증가합니다.
5) 코팅은 폼 분해와 모래 배출 사이의 "문지기" 역할을 합니다.
나n LFC 코팅은 한 번에 세 가지 작업을 수행합니다.
-
표면 마감을 제공하고 금속 침투를 줄입니다.
-
가스 탈출 조절(투과성 제어)
-
패턴 처리를 개선하고 모래 침식을 줄입니다.
현실:코팅은 많은 LFC 문제가 시작되는 곳입니다., 첫 번째 배리어 가스가 통과해야 하기 때문입니다.
일반적인 실패 모드:
-
코팅 투과성이 너무 낮음 → 가스 압력 스파이크 → 주름/다공성
-
코팅이 너무 두껍거나 고르지 않음 → 국부적인 통풍 제한
-
코팅 균열/박리 → 모래 침식, 함유물, 표면 딱지
“좋은 모래”는 통풍을 막는 코팅을 보상할 수 없습니다.
실제 스타일 사례(일반적인 LFC 운영의 익명화된 합성물)
중간 크기 철 부품을 주조하는 중간 크기 LFC 라인에서 반복적인 결함 패턴이 발생했습니다.
-
전반적으로 좋은 채우기 대부분의 날
-
얇은 갈비뼈에 핀홀과 접힌 선이 갑자기 튀어나옴
-
상단 부분과 복잡한 포켓 근처에 결함이 집중되어 있음
그들이 처음에 의심했던 것:게이팅 디자인 또는 붓는 온도.
근본 원인은 무엇이었습니까?모래 시스템 표류와 압축 불일치의 조합.
주요 결과:
-
회수 및 분류 불충분으로 벌금 함량 점차 증가
-
"표면 개선"을 위해 진동 시간을 연장했지만 특정 구역을 과도하게 압축했습니다.
-
작업자에 따라 코팅 적용 범위가 다양함 - 일부 영역이 너무 두꺼움
수율을 안정화한 시정 조치:
-
체 분배 및 미세분 제거에 대한 보다 엄격한 제어가 추가되었습니다.
-
부품군별 표준화된 진동 설정("모두를 위한 단일 설정"이 아님)
-
단순 코팅 QC 도입: 점도 확인 + 습식 필름 두께 목표
-
습한 기간 동안 모래 건조 제어 개선
결과는 '완벽한 모래'가 아니었습니다. 그것은통제된 모래 시스템—안정적인 PSD + 안정적인 압축 + 안정적인 코팅.
일반적인 LFC 결함 및 샌드 시스템과 관련된 내용
A) 가스 다공성/핀홀
종종 다음과 연결됩니다:
-
환기 용량 부족(모래가 너무 조밀하고 미세먼지가 너무 많음)
-
코팅 투과성이 너무 낮거나 너무 두꺼움
-
습기/오염 증가 가스 발생
-
불안정한 진공(진공 성형을 사용하는 경우)
첫 번째 확인 사항:
-
시간 경과에 따른 미세먼지 수준 추세
-
체 분석 대 기준선
-
코팅 두께 및 투과도 제어
-
진공 안정성 및 누출
B) 흐름 문제로 보이는 접힘/겹침/"콜드 셧"
LFC에서는 폴드가 자주 발생합니다.가스-금속 전면 불안정고전적인 난기류만으로는 충분하지 않습니다.
기여자:
-
제한된 가스 배출(코팅 + 조밀한 모래)
-
고르지 못한 압축으로 인해 국지적인 가스 압력이 발생함
-
폼 표면 근처에 딱딱한 구역을 생성하는 지나치게 공격적인 진동
교정 방향:
-
배기 마진 복원(미세먼지 감소, 진동 조정, 코팅 검토)
-
"최대"보다는 압축을 일관되게 유지하십시오.
다) 모래번짐/침투/표면거칠기
이는 다음의 영향을 받을 수 있습니다.
-
코팅이 약하거나 두께가 불균일함
-
국부적인 간격으로 이어지는 모래 포장 불안정성
-
인터페이스에서 다양한 접촉 동작을 유발하는 입자 모양/크기 문제
메모:과도하게 압축하여 표면 마감을 추구하면 환기가 줄어들어 역효과를 낼 수 있습니다.
D) 내포물/딱지/침식 결함
종종 다음과 연결됩니다:
-
코팅 벗겨짐
-
일부 지역에서는 다짐 불량으로 인한 모래 침식
-
모래 회로에 먼지가 쌓임
우선순위 수정:
-
코팅 무결성 + 모래 청결성 + 진동 제어
실제 제어 계획: 주조소가 매주 추적해야 하는 사항
EPC/LFC 수율 안정성을 원한다면 원자재가 아닌 "프로세스 루프"처럼 시스템을 추적하십시오.
모래
-
체 분포(평균 섬도뿐만 아니라)
-
미세먼지 추세
-
수분(특히 계절)
-
재생/신규 혼합 비율 안정성
-
청결도 표시(시각적 먼지 부하, 잔류물)
압축
-
부품군별 진동 설정
-
반복성 검사(시간, 진폭, 플라스크 충전 절차)
-
복잡한 기하학에 대한 국소 밀도 문제
코팅
-
점도 및 혼합 실습
-
두께 균일성
-
건조 일관성
-
투과성 접근법(부품의 가스 부하와 일치해야 함)
진공(해당하는 경우)
-
진공 수준 안정성
-
누출 점검
-
필터/라인 유지보수
FAQ(EPC/LFC 엔지니어 및 생산 관리자용)
1) LFC에서 더 중요한 것은 표면 마감을 위한 고운 모래인가요, 아니면 투과성을 위한 거친 모래인가요?
일반적으로 투과성이 먼저 승리합니다. 모래를 너무 세게 밀어내는 것보다 코팅 제어와 안정적인 압축으로 표면 마감이 더 잘 향상되는 경우가 많습니다.
2) 지난달 '괜찮았다'고 했는데 왜 갑자기 불량이 늘어나는 걸까요?
LFC는 미세먼지 축적, 재생 변화, 습도, 작업자의 진동 또는 코팅 두께 차이 등 점진적인 드리프트에 민감합니다.
3) 게이트 온도와 주입 온도만 변경하여 LFC 다공성을 해결할 수 있나요?
도움이 되는 경우도 있지만, 근본 원인이 통풍구 제한(코팅 + 조밀한 모래 + 미세한 입자)인 경우 열/게이팅 조정은 종종 "결함을 이리저리 이동"할 뿐입니다.
4) 금형 강도를 높이려면 항상 진동을 최대화해야 합니까?
아니요. 과도하게 압축하면 환기가 줄어들고 국소적인 하드 존이 생겨 가스 배출이 고르지 않게 될 수 있습니다.
5) 문제가 코팅인지 모래인지 진단하는 가장 빠른 방법은 무엇입니까?
코팅 두께 일관성과 결함 위치를 비교한 다음 미세분/PSD 드리프트 및 압축 설정을 확인합니다. 포켓/얇은 벽에 결함이 밀집해 있는 경우 환기 제한이 유력한 용의자입니다.
기술적 특징: 모래 코어가 만들어지는 방법 및 융합된 Ceramsite 모래가 실제 공정 가치를 추가하는 위치
여과되지 않은 RCS(수지 코팅 모래) 플랜트: 결함 메커니즘 및 반복 가능한 프로세스 창
관련 기사