Các vấn đề về quy trình: Tại sao quá trình đúc bọt bị mất (EPC/LFC) lại yêu cầu một “Hệ thống cát” khác
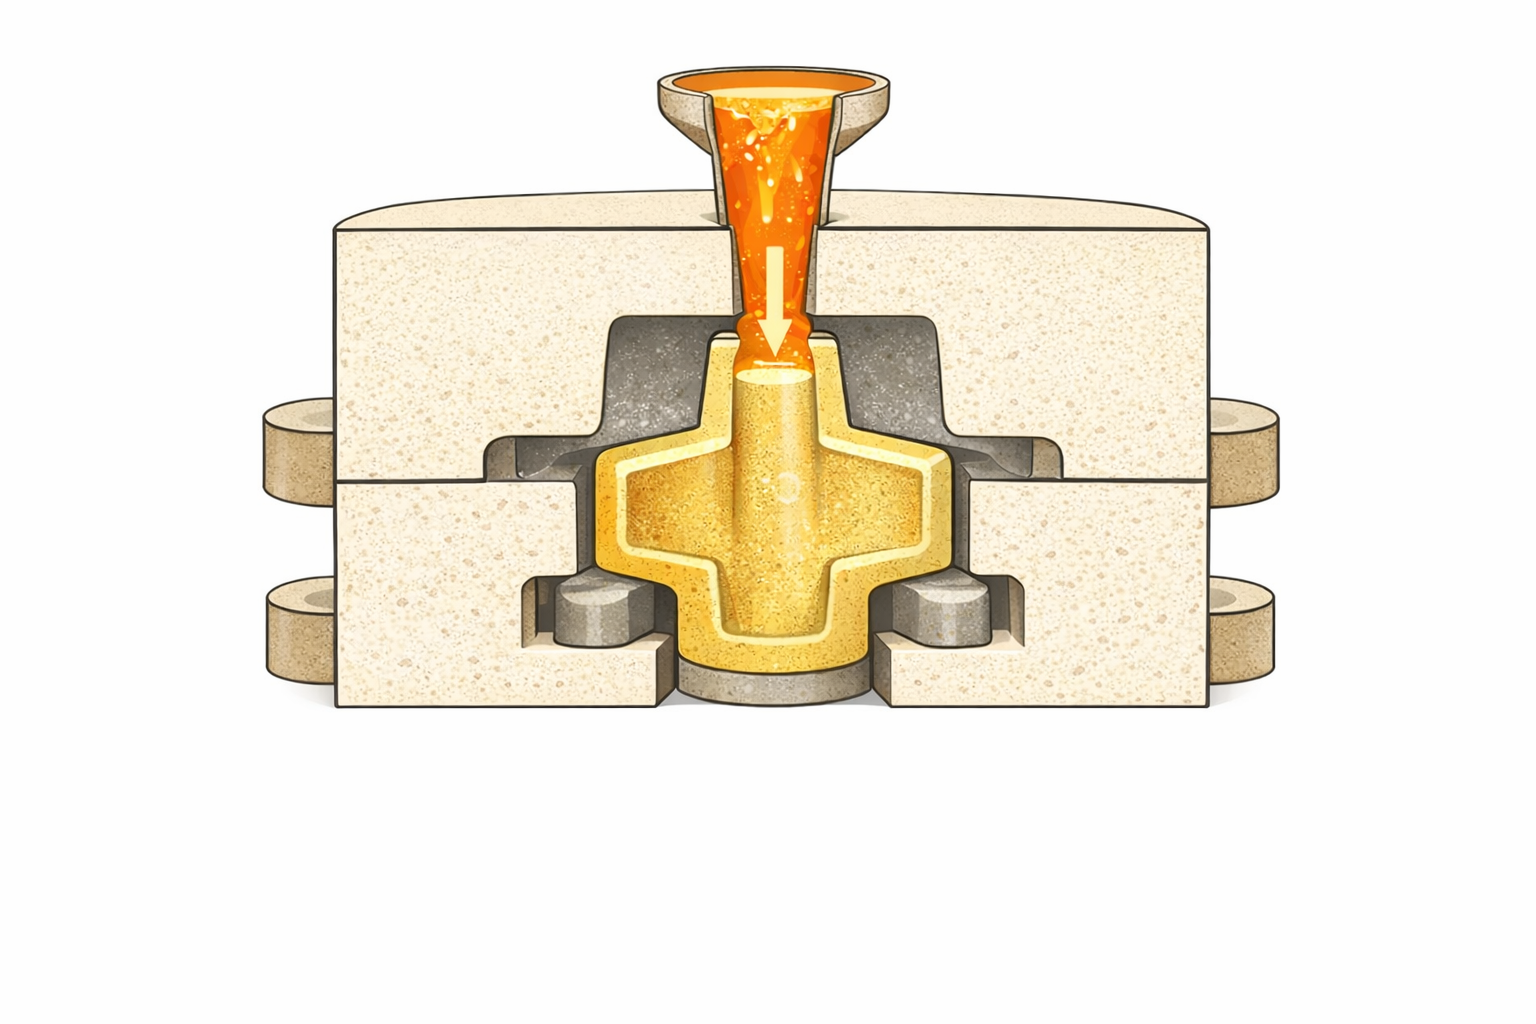
Nhắc lại nhanh: Cách thức hoạt động của EPC/LFC (và tại sao cát lại “hoạt động”)
Một chuỗi LFC đơn giản hóa:
-
Cụm hoa văn xốp EPS được lắp ráp và tráng phủ
-
Mẫu được đặt trong bình và chứa đầycát khô, không liên kết
-
Rung nén cát để hỗ trợ hình dạng bọt
-
Trong nhiều cơ sở, chân không được áp dụng để giúp ổn định khuôn và cải thiện khả năng thoát khí
-
Trong quá trình đổ, mẫu xốp bị phân hủy; kim loại tiến lên trong khi các sản phẩm phân hủy phải thoát ra ngoài qua lớp phủ và lớp cát
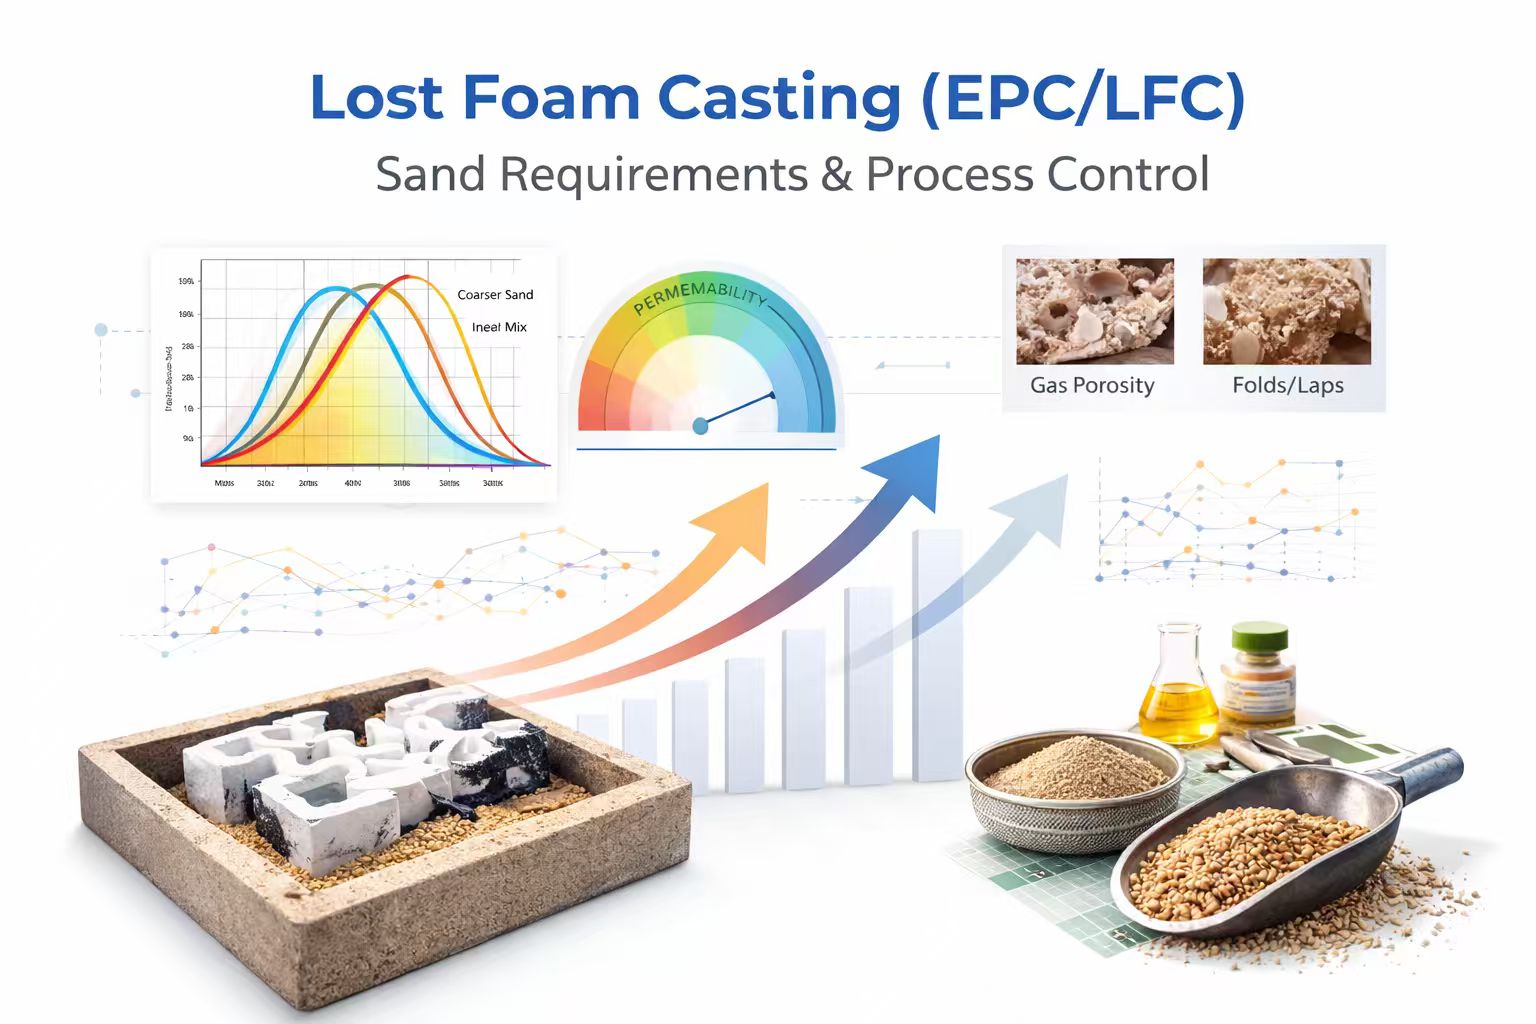
Vì vậy, cát không chỉ là “vật chứa”. Nó trở thành mộtmạng lưới thấm độngđiều đó có thể giúp quy trình hoạt động tốt—hoặc giữ lại các khí và cặn gây ra khuyết tật.
“Yêu cầu về cát” thực sự kiểm soát kết quả của LFC
1) Tính thấm không phải là tùy chọn—đó là giới hạn an toàn của quy trình
Trong LFC, quá trình tạo khí diễn ra liên tục trong quá trình nạp khí. Nếu khí không thể thoát ra đủ nhanh, bạn sẽ thấy hỗn hợp:
-
lỗ kim/độ xốp của khí
-
nếp gấp và vòng (đặc biệt là trên các bức tường mỏng)
-
chạy sai (từ mặt trước kim loại không ổn định)
-
khuyết tật carbon bề mặt hoặc màng liên quan đến bồ hóng (tùy thuộc vào hợp kim/hệ thống)
Xem gì:tính thấm không chỉ là một con số; nó phụ thuộc vào:
-
phân bố kích thước hạt (PSD)
-
hàm lượng hạt mịn và bụi
-
mức độ nén (thời gian rung/biên độ)
-
đóng gói địa phương gần các tính năng bọt phức tạp
Ngay cả khi cát nền của bạn có vẻ “đủ thô”, thì độ mịn quá mức hoặc nén quá mức có thể làm giảm khả năng thấm ở nơi bạn cần nhất.
2) Độ ổn định của PSD quan trọng hơn “một AFS mục tiêu”
Nhiều cửa hàng LFC cố định một số độ mịn AFS duy nhất. Trong thực tế, hai loại cát có cùng AFS trung bình có thể hoạt động rất khác nhau.
Điều thường hoạt động tốt nhất là:
-
Mộtphân phối sàng có kiểm soát, lặp lại
-
Tỷ lệ siêu mịn thấp (bụi/hạt mịn)
-
độ trôi tối thiểu hàng ngày do thu hồi, xử lý hoặc hạt vỡ
Tại sao nó quan trọng trong LFC:bọt phân hủy và tạo ra các đợt khí cục bộ. Nếu các bộ phận của khuôn bó chặt hơn (nhiều mảnh vụn hơn, nhiều mảnh góc cạnh hơn), sự thoát khí trở nên không đồng đều → các khuyết tật trở nên “ngẫu nhiên” và khó tái tạo.
3) Hình dạng hạt ảnh hưởng đến trạng thái nén (và tính nhất quán của khuyết tật)
Cho dù bạn chạy silica, gốm hay các phương tiện khác, nguyên tắc tương tự vẫn giữ nguyên:
-
Nhiều hạt hình cầu/tròn hơn→ dễ dự đoán hơn về độ nén và dòng chảy trong quá trình rung; ít nguy cơ bị “khóa” cục bộ hơn
-
Các hạt góc cạnh hơn→ lồng vào nhau cao hơn; tính thấm trở nên nhạy cảm hơn với rung động, dẫn đến thông gió không đều
LFC rất nhạy cảm với các biến đổi nén cục bộ, do đótính nhất quán của hình dạng hạttrở thành đòn bẩy ổn định sản xuất.
4) Độ ẩm và ô nhiễm: số lượng nhỏ, hậu quả lớn
Vì LFC thường sử dụng cát khô, không liên kết nên các cửa hàng cho rằng độ ẩm không thành vấn đề. Nhưng ngay cả lượng hơi ẩm nhỏ (lưu trữ, mùa mưa, sấy khô không đủ, cát tái chế) cũng có thể làm tăng sinh khí và giảm tính thấm.
Trình điều khiển ô nhiễm thường bao gồm:
-
tích tụ bụi trong hệ thống
-
lớp phủ mảnh và cặn trộn vào cát
-
phần thu hồi quá mức mà không phân loại hiệu quả
-
ô nhiễm dầu/mỡ từ thiết bị
Những điều này không phải lúc nào cũng gây ra thất bại ngay lập tức nhưng chúng làm tăng tỷ lệ sai sót và tính biến đổi.
5) Lớp phủ là “người gác cổng” giữa quá trình phân hủy bọt và thoát cát
TÔIn LFC, lớp phủ thực hiện ba công việc cùng một lúc:
-
cung cấp bề mặt hoàn thiện và giảm sự xâm nhập của kim loại
-
điều chỉnh thoát khí (kiểm soát độ thấm)
-
cải thiện việc xử lý mẫu và giảm xói mòn cát
Sự thật:lớp phủ là nơi bắt đầu nhiều vấn đề về LFC, vì đây là rào cản khí đầu tiên phải đi qua.
Các chế độ lỗi phổ biến:
-
độ thấm của lớp phủ quá thấp → tăng áp suất khí → nếp gấp/độ xốp
-
lớp phủ quá dày hoặc không đồng đều → hạn chế lỗ thông hơi cục bộ
-
nứt/bong tróc lớp phủ → xói mòn cát, vùi, bong tróc bề mặt
“Cát tốt” không thể bù đắp cho lớp phủ ngăn chặn sự thông hơi.
Trường hợp phong cách thế giới thực (Tổng hợp ẩn danh từ các hoạt động LFC điển hình)
Một dây chuyền LFC cỡ trung đúc các bộ phận bằng sắt cỡ trung bình gặp phải dạng lỗi tái diễn:
-
tổng thể tốt hầu hết các ngày
-
những lỗ kim và đường gấp đột ngột trên những đường gân mỏng
-
khuyết tật tập trung gần các phần trên cùng và các túi phức tạp
Những gì họ nghi ngờ ban đầu:thiết kế cổng hoặc nhiệt độ rót.
Nguyên nhân sâu xa là gì:sự kết hợp giữa sự trôi dạt của hệ thống cát và độ nén không nhất quán.
Những phát hiện chính:
-
hàm lượng phạt tăng dần do thu hồi và phân loại không đầy đủ
-
thời gian rung được kéo dài để “cải thiện bề mặt”, nhưng nó đã nén quá mức ở một số vùng nhất định
-
ứng dụng lớp phủ khác nhau tùy theo người vận hành—một số khu vực quá dày
Các hành động khắc phục giúp ổn định năng suất:
-
thêm kiểm soát chặt chẽ hơn về phân phối sàng và loại bỏ tiền phạt
-
cài đặt rung được tiêu chuẩn hóa theo dòng bộ phận (không phải “một cài đặt cho tất cả”)
-
giới thiệu QC lớp phủ đơn giản: kiểm tra độ nhớt + mục tiêu độ dày màng ướt
-
cải thiện việc kiểm soát độ khô của cát trong thời kỳ ẩm ướt
Kết quả không phải là “cát hoàn hảo”. Đó làhệ thống cát được kiểm soát—PSD ổn định + độ nén ổn định + lớp phủ ổn định.
Các khiếm khuyết LFC thường gặp và hệ thống cát liên quan gì đến chúng
A) Độ xốp / lỗ kim của khí
Thường được liên kết với:
-
khả năng thông hơi không đủ (cát đóng quá đặc, quá nhiều hạt mịn)
-
độ thấm của lớp phủ quá thấp hoặc quá dày
-
độ ẩm/ô nhiễm tăng sinh khí
-
chân không không ổn định (nếu sử dụng khuôn chân không)
Kiểm tra đầu tiên:
-
xu hướng mức độ hạt mịn/bụi theo thời gian
-
phân tích sàng so với đường cơ sở
-
kiểm soát độ dày lớp phủ và tính thấm
-
ổn định chân không và rò rỉ
B) Nếp gấp / vòng / “ngắt nguội” trông giống như vấn đề về dòng chảy
Trong LFC, các nếp gấp thường đến từsự mất ổn định phía trước khí-kim loạichứ không phải chỉ riêng sự hỗn loạn cổ điển.
Người đóng góp:
-
thoát khí hạn chế (lớp phủ + cát dày đặc)
-
nén không đều tạo ra áp suất khí cục bộ
-
rung động quá mạnh tạo ra các vùng cứng gần bề mặt xốp
Hướng khắc phục:
-
khôi phục lại giới hạn thông hơi (giảm độ mịn, điều chỉnh độ rung, xem lại lớp phủ)
-
giữ độ nén nhất quán thay vì "tối đa"
C) Đốt cháy / thâm nhập / độ nhám bề mặt
Điều này có thể bị ảnh hưởng bởi:
-
lớp phủ yếu hoặc độ dày không đồng đều
-
sự mất ổn định của cát đóng gói dẫn đến những khoảng trống cục bộ
-
các vấn đề về hình dạng/kích thước hạt gây ra hành vi tiếp xúc khác nhau tại giao diện
Ghi chú:đuổi theo bề mặt hoàn thiện bằng cách nén quá chặt có thể phản tác dụng bằng cách giảm khả năng thông hơi.
D) Các tạp chất / vảy / khuyết tật xói mòn
Thường được liên kết với:
-
bong tróc lớp phủ
-
Xói mòn cát do độ nén kém ở một số vùng
-
bụi tích tụ trong mạch cát
Khắc phục mức độ ưu tiên:
-
tính toàn vẹn của lớp phủ + độ sạch của cát + độ rung được kiểm soát
Kế hoạch kiểm soát thực tế: Những gì một xưởng đúc nên theo dõi hàng tuần
Nếu bạn muốn năng suất EPC/LFC ổn định, hãy theo dõi hệ thống giống như một “vòng lặp quy trình”, chứ không phải giống như nguyên liệu thô:
Cát
-
phân phối sàng (không chỉ độ mịn trung bình)
-
xu hướng tiền phạt/bụi
-
độ ẩm (đặc biệt theo mùa)
-
ổn định tỷ lệ pha trộn mới/được thu hồi
-
chỉ số độ sạch (tải lượng bụi trực quan, cặn)
nén chặt
-
cài đặt rung theo từng bộ phận
-
kiểm tra độ lặp lại (thời gian, biên độ, quy trình đổ đầy bình)
-
mối quan tâm về mật độ cục bộ đối với hình học phức tạp
Lớp phủ
-
độ nhớt và thực hành trộn
-
độ dày đồng đều
-
tính nhất quán sấy khô
-
phương pháp thấm (phải phù hợp với tải khí của bộ phận)
Hút chân không (nếu có)
-
độ ổn định mức chân không
-
kiểm tra rò rỉ
-
bảo trì bộ lọc/đường dây
Câu hỏi thường gặp (Dành cho Kỹ sư EPC/LFC và Giám đốc Sản xuất)
1) Điều gì quan trọng hơn trong LFC: cát mịn hơn để hoàn thiện bề mặt hay cát thô hơn để thấm?
Tính thấm thường thắng đầu tiên. Bề mặt hoàn thiện thường được cải thiện tốt hơn bằng cách kiểm soát lớp phủ và độ nén ổn định thay vì đẩy cát quá mịn.
2) Tại sao lỗi lại tăng đột ngột sau khi “mọi thứ đều ổn” vào tháng trước?
Bởi vì LFC nhạy cảm với sự trôi dần dần: tích tụ hạt mịn, thay đổi thu hồi, độ ẩm và sự khác biệt của người vận hành về độ rung hoặc độ dày lớp phủ.
3) Chúng ta có thể khắc phục độ xốp của LFC chỉ bằng cách thay đổi nhiệt độ cổng và nhiệt độ rót không?
Đôi khi nó có ích, nhưng nếu nguyên nhân gốc rễ là do hạn chế lỗ thông hơi (lớp phủ + cát đặc + hạt mịn), việc điều chỉnh nhiệt/gốc thường chỉ “di chuyển các khuyết tật xung quanh”.
4) Chúng ta có nên luôn tối đa hóa độ rung để có độ bền khuôn tốt hơn không?
Không. Việc nén quá chặt có thể làm giảm khả năng thông hơi và tạo ra các vùng cứng cục bộ, khiến việc thoát khí không đồng đều.
5) Cách nhanh nhất để chẩn đoán xem vấn đề là do lớp phủ hay do cát?
So sánh vị trí khuyết tật với tính nhất quán của độ dày lớp phủ, sau đó kiểm tra cài đặt độ mịn/độ trôi và độ nén PSD. Nếu các khuyết tật tập trung ở các túi/tường mỏng thì khả năng bị hạn chế thông gió là rất đáng nghi ngờ.
Tính năng kỹ thuật: Lõi cát được tạo ra như thế nào và cát Ceramsite hợp nhất ở đâu sẽ tăng thêm giá trị thực sự cho quy trình
Nhà máy cát phủ nhựa (RCS), chưa lọc: Cơ chế khiếm khuyết và khoảng thời gian quy trình lặp lại
Bài viết liên quan